English
 Español
 Русский
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Pourquoi la planéité des placages déroulés varie-t-elle même en utilisant le même bois ?
Pourquoi la planéité des placages déroulés varie-t-elle même en utilisant le même bois ?
Dans les installations de production de contreplaqué, un phénomène déconcertant est fréquemment rencontré : même en utilisant la même essence de bois et le même lot de grumes, les placages déroulés obtenus varient considérablement. Certaines feuilles sont lisses et planes, tandis que d’autres présentent des ondulations, s’enroulent le long d’un bord ou souffrent de fentes au verso et de gauchissement. Lorsque la planéité du placage ne répond pas aux normes, cela entraîne des difficultés d’assemblage des panneaux, une application de colle inégale et l’apparition de cloques ou de délaminage après pressage à chaud — ce qui augmente finalement à la fois le taux de produits déclassés et le volume de déchets. Bien que de nombreux fabricants attribuent instinctivement la faute au bois lui-même, la réalité est que, même avec une matière première constante, tout déséquilibre dans le prétraitement des grumes, les paramètres de déroulage, l’état de l’équipement, les processus de séchage ou la gestion des contraintes peut entraîner des variations de planéité.
I. Le bois lui-même : les disparités internes cachées comme cause profonde des variations de planéité
Le bois est un matériau anisotrope ; même au sein d’un seul lot de grumes, les conditions internes sont rarement uniformes. C’est la cause fondamentale du problème.
1. Répartition inégale de la teneur en humidité
Au sein d’une même grume, la teneur en humidité varie naturellement entre le bois de cœur et l’aubier, ainsi qu’entre les faces exposées au soleil et celles à l’ombre. En outre, des différences de durée de stockage et de vitesse de perte d’humidité par les extrémités de la grume créent des gradients d’humidité entre l’intérieur et l’extérieur. Les zones à teneur en humidité plus élevée sont plus tendres et plus sujettes à la déformation sous la pression du couteau de découpe. À l’inverse, les zones plus sèches sont susceptibles de présenter un duvetage de surface, un retour élastique et un enroulement. Il en résulte des placages « tendus » d’un côté et « lâches » de l’autre, ce qui entraîne inévitablement un manque de planéité.
2. Bois de réaction, excentricité et variations de densité des cernes annuels
Les grumes peuvent présenter une excentricité, une courbure ou la présence de « bois de réaction » (bois de tension ou bois de compression), qui introduisent tous des contraintes internes inhérentes. Le processus de déroulage libère efficacement ces contraintes internes accumulées, ce qui fait que le placage se gondole dans des directions spécifiques selon l'endroit où la contrainte était concentrée. Au sein d'un même lot de grumes, certaines peuvent être droites avec des cernes annuels uniformes, tandis que d'autres peuvent être courbées ou contenir une quantité importante de bois de réaction, ce qui entraîne des différences marquées dans la qualité des placages déroulés. 3. Nœuds, pourriture et fil entrecroisé
À proximité des nœuds, les fibres du bois sont désorganisées, provoquant des fluctuations soudaines de la résistance à la coupe. Cela entraîne une pression instable du couteau de déroulage et du rouleau presseur, ce qui produit souvent une surface ondulée. Dans les zones à fil fortement entrecroisé, le retour élastique inégal des fibres après la coupe peut provoquer un gauchissement localisé.
Solutions : Normalisez le prétraitement d’assouplissement des grumes. Donnez la priorité au trempage dans l’eau chaude ou à l’étuvage afin de garantir une teneur en humidité uniforme et un assouplissement homogène dans toute la grume. Contrôlez soigneusement les températures et les durées d’étuvage pour éviter un assouplissement inégal — en évitant à la fois un étuvage excessif dans certaines zones et un assouplissement insuffisant dans d’autres. Classez les grumes selon leur courbure et leur excentricité avant de les introduire dans la ligne de déroulage ; les grumes présentant une courbure importante ou une forte excentricité doivent être traitées séparément plutôt que mélangées avec des grumes de haute qualité.
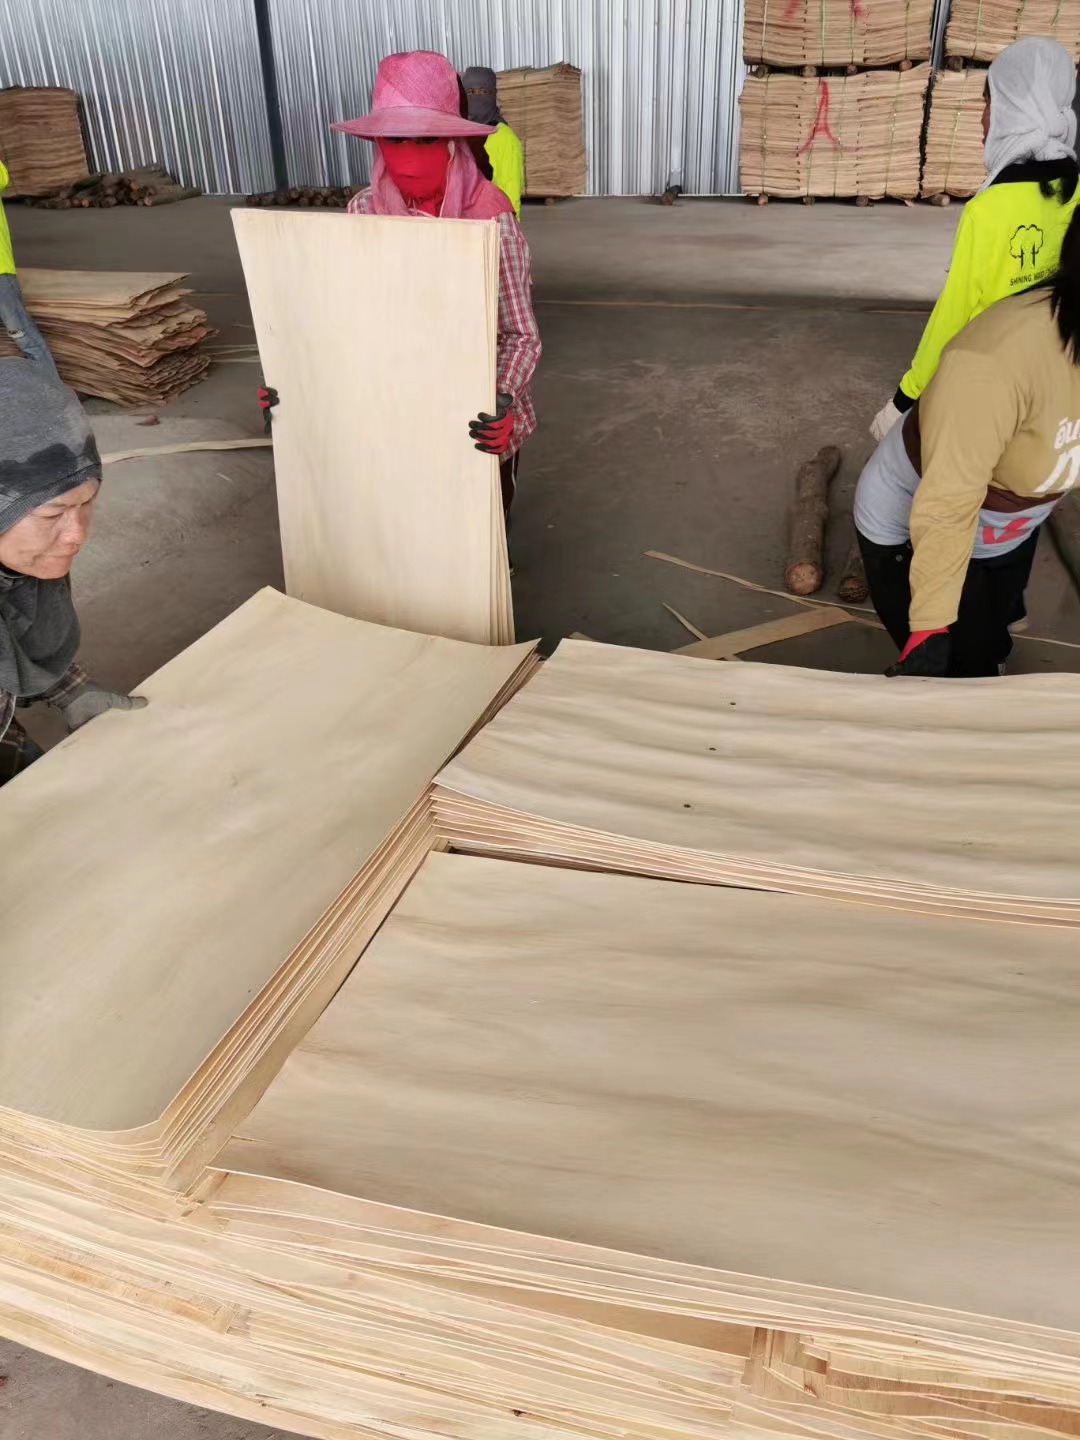
II. Étape de déroulage : paramètres et équipement comme points de contrôle clés de la planéité
De nombreux placages sortent déjà du processus de déroulage sans planéité. Cette étape est la principale source de tels problèmes et, heureusement, la zone la plus facilement ajustable et améliorable sur le terrain de production.
1. État et précision d’installation du couteau de déroulage
Si le tranchant du couteau n’est pas droit, s’est émoussé ou est affûté selon un angle incorrect, il ne réalise pas une coupe nette à travers les fibres : il déchire et comprime plutôt le bois, créant une surface ondulée. Une hauteur de couteau incorrecte, des écarts dans l’ouverture de couteau ou un angle de dépouille (angle de dégagement) inapproprié peuvent entraîner une compression excessive sur la face inférieure du placage ou de graves « fentes de retour » (fissures sur la face opposée). Lors de la séparation de la grume, les fibres comprimées reprennent leur forme, ce qui fait gondoler le placage. Un angle d’affûtage excessivement grand tend à augmenter le gondolement, tandis qu’un angle trop petit peut faire vibrer le tranchant du couteau, produisant des ondulations visibles à la surface du placage.
2. Pression déséquilibrée de la barre de pression (ou du rouleau presseur)
La pression appliquée par la barre de pression est essentielle pour contrôler la planéité du placage. Si la pression est trop élevée, la face inférieure du placage est surcompressée ; une fois que le placage quitte la grume, cette couche comprimée reprend sa forme, ce qui fait s’enrouler la feuille vers l’extérieur. À l’inverse, si la pression est insuffisante, les fibres ne sont pas coupées proprement, ce qui entraîne des fentes de retrait ou des bords décollés. De plus, si la pression est inégale sur la largeur de la grume, le placage se déformera ou s’enroulera d’un côté. 3. Problèmes de centrage de la grume, de serrage des broches et de faux rond des rouleaux
Un centrage imprécis de la grume, un glissement au niveau des pinces de la broche, des roulements usés dans les rouleaux de support ou un faux rond excessif des rouleaux peuvent faire vaciller la grume pendant le processus de tranchage rotatif. Il en résulte une épaisseur de placage incohérente — variant entre épaisse et fine — ce qui entraîne un retrait inégal lors des étapes suivantes et une perte totale du contrôle de la planéité. La stabilité diminue considérablement à mesure que la grume est débitée vers le cœur, rendant les dernières feuilles de placage particulièrement sujettes à l’enroulement et au gauchissement.
4. Vitesses de tranchage rotatif mal synchronisées
Lorsque la vitesse de rotation et la vitesse d’avance ne sont pas correctement synchronisées, l’impact de coupe devient instable, ce qui provoque souvent sur le placage mince des ondulations ou des « marques de broutement ».
Solutions : Établir un processus standardisé de réglage et d’ajustement. Affûter régulièrement la lame de coupe pour garantir un tranchant parfaitement droit. Standardiser les paramètres — tels que l’angle d’affûtage, la hauteur de la lame, le jeu de la lame et la force de la barre de pression — en fonction de l’épaisseur spécifique du placage et de l’essence de bois. Inspecter et entretenir les pinces de broche, les rouleaux et les roulements afin d’éliminer tout faux rond. Assurer un centrage précis des grumes avant le chargement ; pour les grumes courbées, les aligner afin de minimiser l’excentricité. Utiliser des vitesses de déroulage constantes pour des grumes de mêmes spécifications afin de réduire l’impact de coupe. En outre, ne pas laisser le placage humide fraîchement coupé exposé aux intempéries pendant de longues périodes, car un séchage à l’air localisé peut déclencher prématurément des contraintes de séchage.
III. Étape de séchage : pourquoi le placage semble plat au départ mais se déforme après séchage
Dans de nombreuses usines, le placage peut sembler acceptable immédiatement après le tranchage rotatif, pour ensuite se recroqueviller ou se déformer au séchage. Cela est dû aux « contraintes de séchage » et constitue une étape principale où les problèmes de planéité surviennent fréquemment.
1. Séchage inégal dû à une épaisseur de placage irrégulière
Les variations d'épaisseur provenant de l'étape de tranchage rotatif entraînent un séchage inégal. Dans le séchoir, les sections plus minces perdent de l'humidité et se rétractent plus rapidement que les sections plus épaisses. Comme les taux de rétraction ne sont pas synchronisés, le placage est soumis à une tension interne, ce qui le fait se déformer. 2. Température de séchage, vitesse de l'air et configuration des zones inappropriées
Si la température augmente trop rapidement ou est réglée trop haut lors de la phase initiale, une croûte dure se forme rapidement à la surface du placage, emprisonnant l’humidité à l’intérieur. Cela crée un gradient d’humidité important entre l’intérieur et l’extérieur, entraînant des contraintes internes intenses. De plus, un flux d’air inégal dans le séchoir — où certaines zones subissent de forts courants d’air tandis que d’autres n’en reçoivent que très peu ou pas du tout — provoque des vitesses de séchage incohérentes entre différentes parties d’une même feuille de placage, ce qui conduit directement au gauchissement.
3. Absence d’étapes d’égalisation de l’humidité et de refroidissement pour la relaxation des contraintes
Lorsque le placage sort immédiatement de la zone de séchage à haute température, les contraintes internes sont « verrouillées » alors que le matériau est encore chaud. Lorsqu’il refroidit à la température ambiante, ces contraintes sont libérées de manière inégale, ce qui fait que le placage continue de se déformer ou de se recroqueviller avec le temps.
Solutions : Utiliser un séchoir à rouleaux équipé d’un contrôle de température par zones et d’un flux d’air bilatéral équilibré. Le système doit intégrer une phase de préchauffage, une phase de séchage principal, une phase d’égalisation de l’humidité et une phase de refroidissement pour la relaxation des contraintes. Adopter une approche de « séchage lent à basse température » afin d’éviter un chauffage rapide et agressif. Assurer une pression stable des rouleaux supérieurs et inférieurs pour « fixer » le placage tandis que ses fibres sont à l’état ramolli. Après le séchage, faire passer le placage dans une zone de conditionnement d’humidité pour libérer progressivement les contraintes internes, minimisant ainsi le « retour élastique » lors du refroidissement. Lorsque cela est réalisable, intégrer un système de surveillance en ligne de la teneur en humidité afin de garantir que la teneur en humidité finale de chaque lot de placage reste dans une plage étroite et constante, réduisant la déformation causée par la variabilité de l’humidité.
IV. Manutention en aval, empilage et conditionnement : les causes souvent négligées de déformation secondaire
Même si les procédés de tranchage rotatif et de séchage sont exécutés parfaitement, une manutention ou un empilage inappropriés peuvent faire gauchir à nouveau un placage plat. Des problèmes tels que l’exposition d’un placage humide aux courants d’air ou à la lumière du soleil, des hauteurs d’empilage inégales ou une répartition irrégulière de la pression peuvent entraîner un séchage et un retrait localisés. Pour le placage séché, l’exposition à des variations de température et d’humidité ambiantes — provoquant des cycles répétés d’absorption et de désorption d’humidité — conduit à une déformation continue.
Solutions : Le placage humide doit être protégé du vent et maintenu humide lors d’un stockage à court terme, en donnant la priorité à son alimentation dans le séchoir. Une fois séché, le placage doit être stocké dans un environnement contrôlé et fermé, empilé soigneusement par classe et protégé d’une exposition unilatérale au flux d’air. Avant tout traitement ultérieur, laissez suffisamment de temps aux contraintes internes pour atteindre l’équilibre, ce qui aide à minimiser la déformation lors des étapes de fabrication suivantes. V. Une approche de gestion pour garantir une planéité constante du placage
L’irrégularité de la planéité du placage déroulé provient d’une combinaison de facteurs : les contraintes inhérentes à la grume brute, les contraintes introduites lors du processus de déroulage et les contraintes de retrait qui se produisent lors du séchage. Une stratégie d’amélioration efficace peut être mise en œuvre comme suit :
Étape 1 : Trier les grumes brutes et appliquer un processus uniforme de ramollissement/étuvage afin d’éliminer les variations initiales de teneur en humidité et de contrainte interne.
Étape 2 : Normaliser les opérations de déroulage — y compris l’inspection des équipements, l’affûtage des couteaux, le réglage des barres de pression, l’ajustement du jeu de couteau et le centrage des grumes — afin de garantir une épaisseur de placage uniforme et des conditions de coupe stables dès le départ.
Étape 3 : Utiliser un équipement de séchage doté d’un contrôle de température par zones et d’un refroidissement intégré d’égalisation de l’humidité pour gérer les gradients de séchage et « figer » la planéité du placage.
Étape 4 : Normaliser les procédures de manutention, d’empilage et de stockage afin de prévenir toute déformation ultérieure.
Obtenir une planéité constante consiste fondamentalement à garantir que les fibres du bois subissent une contrainte et un retrait uniformes. En établissant des paramètres normalisés pour les phases de prétraitement, de déroulage et de séchage de chaque lot de grumes, les fabricants peuvent réduire considérablement le gauchissement — même lorsqu’ils travaillent avec la même essence de bois — stabilisant ainsi les classes de qualité du placage et diminuant les pertes globales dans la production de contreplaqué.