English
 Español
 Русский
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Comment prolonger la durée de vie des séchoirs à placage et réduire les coûts d’exploitation et de maintenance d’une usine de bois
Comment prolonger la durée de vie des séchoirs à placage et réduire les coûts d’exploitation et de maintenance d’une usine de bois
Le séchoir à placage est l’équipement central de la ligne de production de contreplaqué et de transformation du placage. La stabilité de l’équipement détermine directement la capacité de l’usine, la qualité du séchage du placage et le coût de production. De nombreux fabricants ne se concentrent que sur la production au démarrage, mais négligent l’entretien quotidien. Des problèmes tels que la réduction de l’efficacité des échanges thermiques, les bruits anormaux du ventilateur, le désalignement de la bande transporteuse, l’endommagement de la couche d’isolation, l’accumulation de poussière dans le four et la défaillance de la détection du taux d’humidité surviennent souvent. L’équipement vieillit prématurément, et les coûts de maintenance, d’arrêt et de remplacement des pièces restent élevés. Une utilisation normalisée et un entretien régulier peuvent prolonger efficacement la durée de vie du séchoir, réduire les pannes soudaines et permettre à l’équipement de produire de manière stable un placage conforme sur le long terme.
1. Normaliser les opérations de démarrage et réduire les pertes d’équipement dès la source
Des habitudes d’exploitation déraisonnables sont la cause la plus fréquente de l’accélération de l’endommagement du sécheur.
Avant de démarrer la machine, vérifiez l’ensemble de la ligne de séchage : mécanisme de chargement, système d’alimentation à plaque sous pression négative, bande transporteuse/chaîne à rouleaux, ventilateur, structure d’étanchéité, capteurs de température et d’humidité, afin de détecter toute anomalie. Assurez-vous qu’il n’y a pas d’accumulation excessive de copeaux de bois et de poussière dans le four et les conduites d’échange thermique. Nettoyez les débris internes pour éviter l’alimentation des palettes ainsi que les frottements et rayures sur la structure de convoyage.
Ne brûlez pas directement à pleine charge pendant la phase de chauffe. Qu’il s’agisse d’une combustion de biomasse pour le chauffage ou d’une récupération de chaleur fatale pour le chauffage, la température doit être augmentée progressivement afin de permettre au corps du four, aux composants d’échange thermique et au cylindre de chauffer uniformément, et d’éviter que des variations brusques de froid et de chaleur ne provoquent la fissuration des tôles d’acier, le détachement des soudures et le décollement de la couche d’isolation. Les dommages par déformation thermique de nombreux équipements de séchage proviennent d’un chauffage rapide et d’un refroidissement brusque.
Pendant le processus de séchage, le rythme d’alimentation doit être contrôlé et les placages doivent être étalés uniformément afin d’éviter des zones localement trop épaisses et un chargement irrégulier, et d’empêcher la déformation et la déviation des rouleaux et des bandes grillagées dues à une contrainte inégale prolongée. En même temps, établir une courbe de séchage raisonnable selon l’essence du bois, insister sur une température basse et un séchage lent, et ne pas augmenter aveuglément la température pour gagner en vitesse ; un fonctionnement à température excessive risque non seulement de fissurer et de mettre au rebut le placage, mais aussi d’aggraver continuellement le vieillissement des tubes d’échange thermique, des ventilateurs et des joints d’étanchéité.
Lors de l’arrêt, l’alimentation électrique ne doit pas être coupée directement en coupant la source de chaleur. Il faut d’abord arrêter l’alimentation, puis maintenir le ventilateur d’extraction et le ventilateur de circulation en fonctionnement pendant un certain temps afin d’évacuer la chaleur résiduelle à l’intérieur de l’équipement, et ne les arrêter successivement qu’après la baisse de la température de la cavité. Si le flux d’air est interrompu immédiatement à haute température, la chaleur s’accumulera à l’intérieur, ce qui peut facilement brûler les joints, les roulements et les capteurs, et accélérer également la corrosion des métaux.
2. Effectuer quotidiennement le nettoyage et le dépoussiérage afin d’éviter l’accumulation de poussière et de sciure
Le séchage des placages continuera de produire de la poudre de bois et des copeaux de bois. Ces matériaux légers s'accumulent dans les tuyaux d'échange thermique, les fours, les dépoussiéreurs à film d'eau, les roues de ventilateur et les conduits d'air, créant de grands dangers cachés. D'une part, l'accumulation de poussière sur la sciure réduit l'efficacité de l'échange thermique et augmente la consommation d'énergie ; d'autre part, la sciure accumulée est inflammable et présente un risque d'incendie. Elle use également la roue, obstrue le conduit d'air et provoque des vibrations excessives du ventilateur.
Établir un système de nettoyage quotidien et hebdomadaire : après chaque poste de production, nettoyer les placages épars et la sciure à la surface de la ligne de convoyage et au fond de la cavité ; ouvrir régulièrement le port d'inspection pour nettoyer l'échangeur thermique et la poussière des conduits de fumée. Le système d'époussetage à film d'eau associé doit également évacuer les eaux usées et nettoyer le tartre à temps afin de garantir l'effet de dépoussiérage et d'empêcher la fumée de corroder le conduit de fumée et le corps du four.
Lors du nettoyage, veillez à la méthode employée et n’utilisez pas d’objets durs pour frapper vigoureusement les ailettes d’échange thermique et la couche d’isolation, afin d’éviter d’endommager le panneau isolant, de déformer le tube d’échange thermique et de nuire aux performances d’isolation de l’équipement. Une fois la couche d’isolation endommagée et des fuites de chaleur survenant, non seulement la consommation d’énergie augmentera, mais la plaque d’acier extérieure subira longtemps une alternance de froid et de chaud, et la vitesse de corrosion sera considérablement accélérée.
3. Accordez une attention particulière à l’inspection des pièces d’usure, lubrifiez-les en temps voulu et remplacez-les en temps voulu
Le séchoir comporte un certain nombre de pièces mobiles en fonctionnement continu, qui constituent le point central de la maintenance : roulements, chaînes, rouleaux, moteurs de transmission, courroies, mécanismes de correction et composants d’alimentation à plaques servo.
Tous les points d’appui sont remplis de graisse résistante aux hautes températures, en stricte conformité avec le manuel d’instructions. Un meulage à sec dû à un manque d’huile provoquera rapidement l’ablation du logement de roulement, causant des vibrations et des bruits anormaux. Dans les cas graves, cela bloquera directement la machine et provoquera son arrêt. La chaîne doit être nettoyée régulièrement, lubrifiée avec une huile spéciale et contrôlée en tension afin d’éviter le saut de dents et la rupture.
Observez quotidiennement l’état de fonctionnement du ventilateur : l’augmentation des vibrations du ventilateur et un bruit anormal sont le plus souvent dus à un déséquilibre causé par la poussière collée sur la roue, ou à un roulement endommagé. Effectuez un équilibrage dynamique ou remplacez les accessoires dès que possible, et ne poursuivez pas la production en l’état.
Les capteurs ne doivent pas être négligés : les sondes d’humidité et les sondes de température sont exposées depuis longtemps à des environnements à haute température et poussiéreux, et la poudre de bois adhère facilement à leur surface, ce qui fausse les données de détection, conduit les opérateurs à mal évaluer la température et provoque un fonctionnement prolongé en surchauffe. Essuyez et calibrez régulièrement les composants de détection afin de garantir des signaux précis.
Ne tardez pas lorsque vous constatez des défauts mineurs : la bande transporteuse est légèrement décalée, le joint d’étanchéité fuit et la soudure dégage légèrement de la fumée. Traitez les petits problèmes en temps utile. Lorsque le défaut s’aggrave, la difficulté et le coût de la réparation augmentent de façon exponentielle. Il convient de privilégier les pièces de rechange conformes aux spécifications d’origine afin d’éviter que des pièces non standard incompatibles ne provoquent des dommages secondaires.
4. Maintenance fine des systèmes de chauffage et de gaz de combustion pour protéger les sources de chaleur essentielles
Le brûleur de biomasse et le système d’échange de chaleur résiduelle constituent le cœur du séchoir. Les dépôts de coke et de carbone à l’intérieur du brûleur réduisent l’efficacité de combustion et continuent de corroder le revêtement du four. Nettoyez régulièrement le coke en fonction de la qualité du combustible, et utilisez un combustible de biomasse à pouvoir calorifique stable et à faible teneur en impuretés afin de réduire l’entrée de pierres et d’impuretés métalliques dans le brûleur et d’éviter l’usure de la grille.
Le conduit de fumée et l’échangeur de chaleur sont des zones d’échange thermique à haute température. L’adhérence prolongée du goudron de bois et des poussières dans les fumées corrodera la paroi des tubes. Purgez et vérifiez régulièrement la corrosion de la paroi des tubes. Si une fine rouille est détectée, un traitement anticorrosion doit être effectué en temps utile. L’étanchéité des conduites d’aspiration d’air et de soufflage associées doit être vérifiée. Une fuite d’air perturbera la pression négative interne, dégradera l’effet de séchage et augmentera la charge du ventilateur.
S’il est équipé d’un système de récupération de la chaleur résiduelle du four, les vannes des conduites d’échange thermique doivent être vérifiées régulièrement afin de garantir la fluidité du système d’utilisation en cascade de la chaleur résiduelle et d’éviter qu’une pression locale anormale n’affecte l’équipement.
5. Assurer correctement la protection contre l’humidité, la protection anticorrosion et la protection en période d’inactivité, et veiller au stockage hors saison.
Lorsque l’équipement est arrêté et inactif, de nombreux fabricants ont tendance à négliger la gestion, et les enveloppes métalliques ainsi que les tuyauteries rouillent et se corrodent rapidement dans des environnements humides.
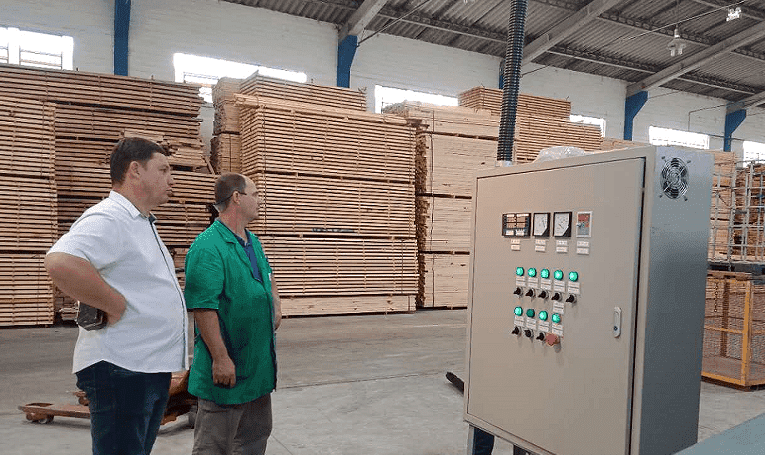
Avant un arrêt prolongé, il est nécessaire de nettoyer soigneusement la sciure et la poussière à l’intérieur, de sécher l’humidité à l’intérieur de la cavité de séchage et d’assurer une protection antirouille pour les pièces métalliques exposées, les chaînes et les roulements ; fermer la porte d’accès et l’étanchéifier afin d’empêcher l’eau de pluie et l’humidité de pénétrer dans la cavité et le conduit de fumée. Pour les unités placées en plein air, les protéger de la pluie et veiller particulièrement à protéger le moteur, l’armoire de commande électrique et les capteurs. Le coffret de commande électrique doit être maintenu au sec et à l’abri de la poussière afin d’éviter les courts-circuits qui pourraient brûler les composants électriques.
Le système de commande électronique nécessite également un entretien : vérifier régulièrement si les bornes de câblage sont vieillies par la température ou desserrées, et si le ventilateur de refroidissement de l’armoire de commande fonctionne normalement, afin d’éviter les courts-circuits dus au vieillissement. Dans les zones humides, un déshydratant peut être placé dans l’armoire de commande électrique.
6. Établir un registre des équipements et normaliser la gestion du personnel
Il est recommandé d’établir un compte d’exploitation et de maintenance pour chaque séchoir afin d’enregistrer l’heure de mise en service, le type de combustible de chauffage, les relevés de pannes, les heures de maintenance et les relevés de remplacement de pièces. Grâce à ces enregistrements, il est possible d’identifier la tendance des défaillances de l’équipement et de planifier à l’avance une maintenance préventive, au lieu d’attendre qu’il tombe en panne pour le réparer.
Le personnel d’exploitation et de maintenance doit connaître les paramètres de l’équipement et comprendre les procédés de séchage correspondant aux différentes essences de bois (eucalyptus, hévéa, bouleau, placage technique, etc.), et éviter de modifier arbitrairement les paramètres de température et de vitesse d’air en se fondant sur l’expérience. Les nouveaux employés doivent être bien formés avant de prendre leurs fonctions afin d’éviter des dommages irréversibles à l’équipement causés par une mauvaise manipulation.
La durée de vie d’un séchoir à placage n’est pas simplement déterminée par le matériau de l’équipement lui-même, mais dépend davantage de la gestion quotidienne. Une exploitation stable et raisonnable, un dépoussiérage régulier, des inspections de lubrification régulières et le traitement rapide des petits dangers cachés. Une fois l’ensemble du processus de maintenance mis en œuvre, l’équipement bénéficiera non seulement d’une durée de vie plus longue, mais aussi d’une qualité de séchage stable et d’une consommation d’énergie maîtrisable. Cela peut également aider l’usine de transformation à éviter les pertes dues à un arrêt soudain et à maximiser la valeur de l’équipement.