 English
 Español
 Русский
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu



Considérations clés dans la production de placages de chêne
Considérations clés dans la production de placages de chêne
Le chêne est un bois dur très prisé, utilisé pour les finitions haut de gamme, le mobilier, les revêtements de sol et les placages de face des contreplaqués. Le chêne rouge comme le chêne blanc sont recherchés pour leurs motifs de veinage uniques et leur texture premium ; toutefois, en raison de leur forte densité, de leurs rayons ligneux marqués et de leur teneur en tanins, ils sont réputés particulièrement difficiles à transformer. Comparés à des essences comme l’eucalyptus, le peuplier ou l’hévéa, les placages de chêne sont plus sujets à des défauts tels que le bleuissement, les fentes le long des rayons ligneux, le gauchissement, les variations de couleur, les « piqûres » (vides) et le duvetage de surface. Produire de manière constante un placage de chêne de haute qualité exige un contrôle rigoureux du processus de bout en bout — depuis la sélection des grumes et l’étuvage/ramollissement jusqu’au déroulage/tranchage, au séchage, au classement et au stockage.
I. Sélection des grumes et contrôle à la réception : atténuer les défauts inhérents à la source
La qualité des grumes de chêne détermine directement le rendement en placage de qualité supérieure ; de nombreux problèmes — tels que les fentes ou les altérations de couleur qui apparaissent plus tard dans le processus — trouvent en réalité leur origine au stade de la grume.
Il est essentiel de distinguer le chêne rouge du chêne blanc, car leurs propriétés structurelles diffèrent considérablement. Les vaisseaux du chêne blanc contiennent des thylles, qui assurent une étanchéité parfaite et résistent à une absorption rapide de l’eau. En revanche, le chêne rouge possède des vaisseaux ouverts qui permettent une pénétration rapide de l’humidité ; sa teneur plus élevée en tanins le rend beaucoup plus sensible à l’oxydation et au bleuissement. Par conséquent, ces deux essences doivent être traitées séparément — jamais sur la même ligne de production.
Lors de la sélection des grumes, privilégiez celles qui sont droites et qui contiennent une forte proportion de bois de cœur mature. Évitez le bois juvénile, le bois partiellement altéré, les grumes présentant des fentes annulaires, des trous d’insectes ou du bois de réaction (bois de tension). Le bois juvénile présente un retrait irrégulier, ce qui entraîne souvent des déformations sévères ou des défauts « ondulés » lors du séchage. Les grumes présentant des fentes annulaires sont particulièrement problématiques : lors du déroulage, ces fissures ont tendance à se propager le long des rayons ligneux, ce qui entraîne un taux de rejet élevé pour l’ensemble du rouleau de placage.
Dès l’arrivée des grumes à l’usine, une protection adéquate est essentielle. Elles doivent être protégées de la lumière directe du soleil et de la pluie, et les extrémités doivent être paraffinées rapidement afin de prévenir une perte d’humidité rapide, qui peut provoquer des fentes en bout. Les grumes de chêne ne doivent pas être stockées pendant des périodes prolongées ; la durée de stockage des grumes vertes (humides) doit être strictement limitée. Pendant les saisons caractérisées par une forte chaleur et une humidité élevée, assurez une ventilation adéquate au sein des piles de grumes afin de prévenir le développement de moisissures internes et le bleuissement prématuré. À leur arrivée à l’usine, les grumes doivent être triées et empilées selon leur origine, leur qualité et leur âge (fraîches ou séchées). Le mélange de grumes fraîches et séchées lors des processus d’étuvage ou de déroulage entraîne un ramollissement inégal, ce qui produit une épaisseur de placage irrégulière et une variation de couleur importante.
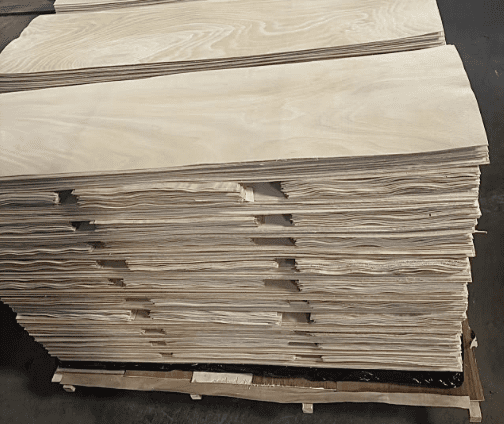
II. Processus d’étuvage (ramollissement) : un piège courant pour le placage de chêne
Le chêne se caractérise par une dureté élevée et des rayons ligneux grossiers. Si le processus d’assouplissement est insuffisant, le bois développera du duvet, des bavures, des marques de couteau et des fractures le long des rayons ligneux lors du déroulage. À l’inverse, si le bois est trop assoupli, des tanins excessifs sont libérés, ce qui provoque un assombrissement ou l’apparition de taches sur la surface du placage, entraînant une grave inhomogénéité de couleur.
Les températures et durées d’étuvage doivent être ajustées en fonction du diamètre des grumes, du rapport entre le bois de cœur et l’aubier, ainsi que de la saison ; les paramètres utilisés pour les essences résineuses ne doivent pas être appliqués au chêne. Le chêne rouge, qui contient davantage de tanins réactifs, nécessite des températures d’étuvage plus basses — idéalement en utilisant une approche de chauffage progressif à basse température — afin de prévenir une oxydation rapide et une décoloration. Pour le chêne blanc, la durée d’étuvage peut être prolongée afin d’assurer un assouplissement uniforme dans toute la grume.
Il faut prêter attention à la qualité de l’eau et à la contamination par les métaux dans les cuves d’étuvage. Les tanins du chêne réagissent rapidement avec les ions fer pour former des taches bleu-noir — un phénomène communément appelé dans le secteur « tache bleue ». Les cuves d’étuvage, les supports de transport et les pinces doivent être exempts de fer à nu. En outre, l’eau des cuves doit être changée régulièrement afin de maintenir les concentrations d’ions fer sous contrôle — un détail critique souvent négligé par de nombreuses usines.
Une fois l’étuvage terminé, les grumes doivent subir une phase de « tempérage » (équilibrage) à température constante. Cela permet à la température et à la teneur en humidité internes et externes des grumes de se stabiliser avant leur transfert vers la machine de tranchage rotatif. Si les grumes ne sont pas uniformément ramollies, le placage obtenu présentera des fluctuations d’épaisseur importantes, tant sur l’ensemble de la feuille que localement. Cela entraîne des contraintes inégales lors du séchage ultérieur, ce qui augmente considérablement le risque de fissuration.
III. Tranche rotative / Tranche : maîtrise de l’épaisseur, fissuration liée aux rayons et qualité de surface
Les placages de chêne sont produits soit par tranchage rotatif (généralement pour les placages de face de contreplaqué), soit par tranchage (pour les placages décoratifs haut de gamme). Bien que chaque méthode ait des exigences spécifiques concernant les outils de coupe, les vitesses de rotation et les réglages de la barre de pression, elles partagent un défi central commun : les rayons du bois sont très sensibles à la fissuration. Les outils de coupe doivent rester affûtés ; un tranchant émoussé peut provoquer un duvetage de la surface et un arrachement des fibres, entraînant un aspect du grain flou après le ponçage ultérieur. L’écart et la pression de la barre de pression doivent être calibrés en fonction de la densité du chêne : une pression insuffisante entraîne un placage lâche ou gondolé, tandis qu’une pression excessive provoque la fissuration des rayons du bois, générant un réseau dense de fines fissures liées aux rayons.
La précision de l’épaisseur est d’une importance primordiale. Le placage de chêne a tendance à être mince, de sorte que les tolérances d’épaisseur doivent être strictement contrôlées. Des variations importantes d’épaisseur entraînent une évaporation inégale de l’humidité pendant le séchage — les zones plus minces sèchent plus vite que les zones plus épaisses — ce qui crée des contraintes internes et provoque ensuite des déformations ou des fissures. La vitesse de déroulage ne doit pas être trop élevée ; comme les fibres de chêne sont très résilientes, une coupe à grande vitesse produit souvent des marques de broutement ou des motifs ondulés.
Le placage humide sortant de la ligne de déroulage doit être transporté rapidement ; il ne doit pas rester empilé pendant de longues périodes dans un atelier humide et étouffant. Exposé à l’air, le chêne rouge peut développer une décoloration oxydative localisée en seulement quelques heures. Dans la mesure du possible, le placage humide doit être transféré directement dans le séchoir afin de réduire au minimum le temps d’attente. En outre, veiller à un empilage approprié en séparant les placages selon la classe et la qualité de la face afin d’éviter les complications liées aux lots mélangés lors du tri ultérieur.
IV. Processus de séchage : le cœur du contrôle qualité du placage de chêne
Le chêne est un bois feuillu réfractaire (difficile à sécher). La règle principale — et la distinction essentielle avec le séchage d’essences comme l’eucalyptus ou le peuplier — est que le séchage rapide à haute température est strictement interdit. La migration de l’humidité est lente dans les zones des rayons ligneux ; si la surface perd son humidité trop rapidement et durcit, l’humidité interne se retrouve piégée. Cela entraîne facilement des fissures liées aux rayons, des fentes en nid d’abeille, des fentes de surface, des déformations et des tuilages.
Une approche de « séchage lent à basse température » avec un contrôle progressif de la température est préférable. Que l’on utilise un séchoir à rouleaux ou un séchoir à plateaux (de type presse), l’équipement doit être divisé en zones distinctes de température et d’humidité : la section d’entrée doit être maintenue à une température plus basse pour un préchauffage progressif, permettant au placage de se réchauffer uniformément et de libérer l’eau libre ; la section centrale doit présenter une augmentation modérée de la température ; et la section de sortie doit comporter un refroidissement et un ajustement de l’humidité (conditionnement) afin d’équilibrer la teneur en humidité et de minimiser le gradient entre l’intérieur et l’extérieur du placage. La teneur en humidité cible doit correspondre à l’application en aval prévue. Pour les placages de face de contreplaqué, elle est généralement contrôlée entre 8 % et 10 %. Pour les placages de bois utilisés dans les panneaux décoratifs ou les revêtements de sol, la teneur en humidité doit être ajustée finement en fonction de la teneur en humidité d’équilibre (EMC) de la région où le produit sera utilisé — légèrement plus élevée pour les régions méridionales humides et plus faible pour les régions septentrionales arides. Une teneur en humidité inégale est une cause principale de fissuration lors de l’utilisation ultérieure.
L’équipement de séchage doit garantir une répartition uniforme du flux d’air et un débit d’air stable, en évitant les zones à flux d’air excessif ou les « zones mortes » (air stagnant). Si la vitesse du flux d’air n’est pas homogène sur toute la ligne de séchage, les placages d’une même pile peuvent se retrouver secs d’un côté et humides de l’autre, entraînant des problèmes généralisés tels qu’une variation de couleur et un gauchissement. Les placages séchés ne doivent pas être emballés immédiatement ; ils doivent au contraire être placés dans une chambre de conditionnement à climat contrôlé (à température et humidité constantes) pour « reposer » et se rééquilibrer. Ce processus permet aux contraintes induites par le séchage de se dissiper et à la teneur en humidité de devenir uniforme. De nombreuses usines omettent cette étape de conditionnement, ce qui entraîne des taux de reprise systématiquement élevés pour les produits finis.
De plus, des températures de séchage excessivement élevées peuvent entraîner un assombrissement de la couleur du chêne — le chêne rouge peut prendre une teinte rougeâtre ou trouble, tandis que le chêne blanc peut jaunir —, altérant ainsi l’aspect frais et naturel du grain. Étant donné que les commandes haut de gamme exigent une constance de couleur stricte, il est essentiel d’établir des courbes de séchage normalisées et de conserver des échantillons de chaque lot à des fins de comparaison.
V. Tri, réparation et protection de surface : élimination des défauts latents
Les défauts des placages de chêne sont souvent bien dissimulés ; de nombreuses fissures fines sont presque invisibles lorsque le placage est humide, mais n’apparaissent qu’après l’élimination de l’humidité lors du séchage. Par conséquent, le processus de tri doit comporter deux séries d’inspections : un contrôle initial du placage humide et une inspection de suivi après la phase de séchage et de conditionnement.
Les zones clés à inspecter comprennent les fissures liées aux rayons, les fissures en bout, les trous d’insectes, les nœuds, le bleuissement, les marques de couteau, les variations d’épaisseur, les « piqûres » (perforations) et le duvetage de surface. Les fines fissures le long des rayons du bois sont les défauts latents les plus courants dans les placages de chêne ; il est crucial de distinguer les fines fissures réparables des fissures profondes et pénétrantes — ces dernières ne doivent pas être utilisées pour des commandes haut de gamme.
Lors du choix des adhésifs ou des pièces de réparation, il faut également tenir compte du risque de décoloration induite par les tanins. Il est essentiel de choisir des adhésifs qui ne réagissent pas avec les tanins du chêne, car de telles réactions peuvent faire noircir les zones réparées avec le temps. Au cours du processus de tri, les placages sont classés et emballés en fonction du motif du fil (fil droit, fil cathédrale ou fil figuré), de la couleur et de la qualité. Des efforts sont déployés pour garantir la cohérence des couleurs au sein de chaque lot afin de répondre aux exigences spécifiques d’appariement des motifs des fabricants de meubles et de surfaces décoratives.
VI. Stockage, emballage et protection contre l’humidité et l’oxydation
Une fois séchés et stabilisés en humidité, les placages de chêne deviennent extrêmement sensibles à l’humidité ambiante. La température et l’humidité de l’entrepôt doivent être maintenues stables afin de prévenir les problèmes causés par des fluctuations diurnes importantes de température ou par l’humidité pendant la saison des pluies. Dans les environnements très humides, les placages de chêne rouge sont sujets à une réoxydation, entraînant une « coloration bleue » (décoloration) ; à l’inverse, si l’environnement est trop sec, la teneur en humidité des placages peut encore diminuer, provoquant un retrait secondaire et des fissures.
L’emballage doit être scellé et protecteur ; les placages doivent être enveloppés dans un film imperméable à l’humidité, empilés sur des plateformes surélevées pour éviter l’humidité au niveau du sol et tenus à l’écart des murs. Différents lots ou des placages présentant des niveaux d’humidité différents ne doivent pas être stockés ensemble, car cela peut entraîner un transfert d’humidité entre eux. Des précautions contre la pluie doivent être prises lors de l’expédition et du chargement. Pour les expéditions maritimes sur longue distance, une attention particulière doit être portée à la condensation à l’intérieur des conteneurs ; un emballage renforcé contre l’humidité est essentiel pour éviter une décoloration généralisée ou le développement de moisissures à l’arrivée.
VII. Collage et compatibilité en aval (points clés à considérer pour les fabricants de contreplaqué)
Lors de l’utilisation du chêne comme placage de face, il faut tenir compte des contraintes internes du bois ; les paramètres de pressage à chaud utilisés pour les essences de bois plus tendres ne peuvent pas être simplement appliqués au chêne. En raison de sa rigidité élevée et de son taux de retrait important, le placage de chêne est susceptible de fissurer en surface, de présenter une pénétration de colle (transpercement) ou un blanchiment de la surface du panneau si la température augmente trop rapidement ou si la pression appliquée est inappropriée.
De plus, les tanins présents dans le chêne peuvent interférer avec le processus de durcissement de certains adhésifs. Il est crucial de réaliser des essais pilotes à petite échelle lors du choix des adhésifs afin d’éviter le délaminage ou la contamination de la surface.
Les principaux défis de la production de placages de chêne se résument essentiellement à équilibrer deux facteurs : l’oxydation/décoloration causée par les tanins et les contraintes de séchage caractéristiques des bois feuillus. L’ensemble du processus de production — depuis l’étuvage et le ramollissement des grumes et le déroulage de précision à vitesse contrôlée jusqu’au séchage multi-étapes à basse température, à la stabilisation de l’humidité et au stockage protecteur — constitue un système interconnecté. Simplifier ou accélérer une seule étape peut entraîner des défauts généralisés, notamment des fissures le long des rayons ligneux, le bleuissement, une irrégularité de couleur et le gauchissement. Des paramètres de processus constants, des performances d’équipement stables, une température et une humidité ambiantes maîtrisées et des protocoles de classement rigoureux — tels sont les éléments essentiels pour une production fiable de placages de chêne à couleur uniforme, à fissuration minimale et aux dimensions précises, répondant aux exigences des marchés du mobilier haut de gamme, du lambris en bois et du contreplaqué multicouche.


