 English
 Español
 Русский
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu



Problèmes courants à prendre en compte dans la production de coffrages de construction
Problèmes courants à prendre en compte dans la production de coffrages de construction
Le coffrage de construction constitue le support essentiel pour le façonnage du béton. La qualité du coffrage détermine directement la planéité de surface et la précision dimensionnelle des éléments en béton, tout en ayant également un impact sur la sécurité de la construction, le nombre de réutilisations du coffrage et le coût global du projet. De nombreux produits de coffrage sur le marché souffrent de problèmes tels que le cloquage, le délaminage, le gonflement des bords au contact de l’eau et la déformation — des problèmes qui proviennent en grande partie de défaillances dans le contrôle de la production. De la sélection des matières premières, au séchage des placages, au collage et à l’assemblage, au pressage à chaud et à la stratification, jusqu’au délignage des bords, à l’étanchéification et à l’inspection finale en usine, chaque étape comporte des risques potentiels facilement négligés. Ci-dessous, nous présentons les problèmes de production courants et les points de contrôle essentiels.
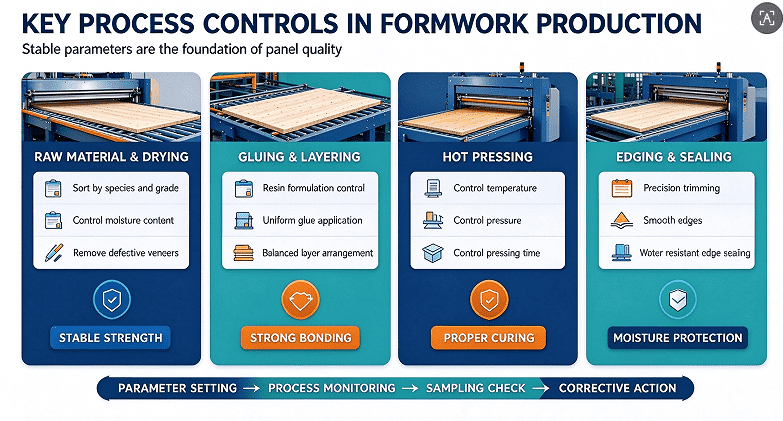
Les placages de matière première constituent le fondement de la qualité du coffrage et représentent l’étape la plus sujette aux irrégularités. Pour réduire les coûts, certains fabricants mélangent des placages d’essences et de qualités différentes, ce qui entraîne des variations d’épaisseur importantes, des fissures sur la face arrière et des groupes de nœuds — autant de défauts qui rendent les panneaux finis très vulnérables au gauchissement et à la déformation. La maîtrise de l’humidité des placages est essentielle : si la teneur en humidité est trop élevée, l’humidité interne se vaporise lors du pressage à chaud, créant une pression interne qui provoque des cloques et le décollement. À l’inverse, si la teneur en humidité est trop faible, les placages deviennent cassants ; cela entrave la pénétration correcte de l’adhésif lors du collage, réduit la résistance de l’assemblage et provoque le décollement des panneaux après le décoffrage. Lors de la production, il est indispensable de trier les placages par essence et par qualité, d’utiliser des équipements de séchage à régulation de température stable pour maintenir la teneur en humidité dans la plage technique spécifiée, et d’écarter les placages présentant des fissures graves, de la pourriture ou des dommages dus aux insectes afin d’empêcher les matériaux non conformes d’entrer dans les étapes de production ultérieures.
Les procédés de formulation et d’application de l’adhésif déterminent la résistance fondamentale du coffrage à l’ébullition et à l’immersion dans l’eau. Comme les coffrages de construction sont fréquemment exposés à la laitance de béton et à l’humidité, l’utilisation d’un type d’adhésif incorrect ou d’un rapport de mélange inapproprié entraînera directement une fréquence de réutilisation plus faible. Les problèmes courants comprennent : une préparation inadéquate des adhésifs à base de résine phénolique (comme des ajustements arbitraires des proportions d’agents durcisseurs ou de charges) ; une application inégale de l’adhésif, conduisant à des zones où la colle est insuffisante ou excessive ; et l’absence d’ajustement de la température de l’adhésif ou du temps de gélification en réponse aux fluctuations de température et d’humidité de l’atelier. Une application insuffisante d’adhésif entraîne une liaison faible, tandis qu’une accumulation excessive de colle entraîne une cuisson incomplète ; les deux problèmes provoquent une délamination rapide lors de l’exposition à l’eau. En outre, la conformité environnementale est essentielle : les adhésifs présentant des niveaux excessifs de formaldéhyde libre ne satisfont pas aux normes d’évaluation des impacts environnementaux ni aux exigences d’accès au marché. Pendant la production, il est essentiel de normaliser les formulations d’adhésif, de maintenir des taux d’application constants, d’assurer un mélange et une filtration complets de l’adhésif, et d’effectuer des contrôles ponctuels réguliers de la résistance de liaison et de la résistance à l’ébullition.
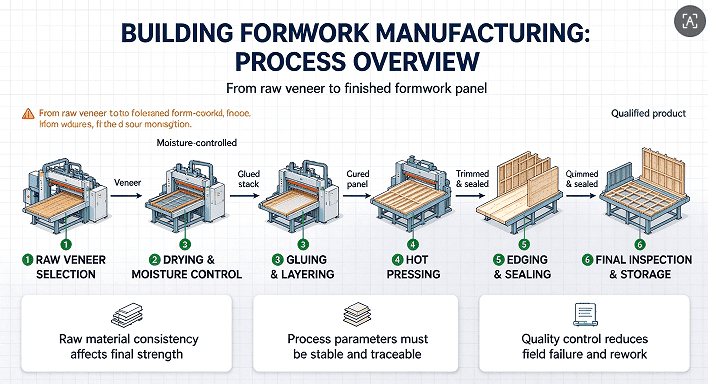
Le processus d’assemblage et de stratification est une étape clé pour maîtriser la déformation des panneaux et les tolérances d’épaisseur. De nombreux fabricants gèrent l’assemblage de manière désordonnée — en utilisant des placages dont le fil est mal orienté ou une stratification symétrique déséquilibrée — ce qui crée des contraintes internes inégales. Cela provoque la déformation ou le gauchissement des panneaux finis lorsqu’ils sont exposés à des variations de température et d’humidité. D’autres problèmes courants incluent le chevauchement des placages, des jeux excessifs ou le mélange de placages de longueurs différentes, autant de facteurs qui entraînent des surfaces irrégulières et des écarts d’épaisseur localisés ; ces défauts génèrent de grands jeux lors de l’assemblage sur site et des fuites potentielles de coulis de béton. L’assemblage doit respecter le principe de symétrie : les placages adjacents doivent avoir des directions de fil perpendiculaires, et les placages d’épaisseurs différentes doivent être combinés de manière logique. Un alignement correct et une maîtrise des jeux sont impératifs, tout comme le prépressage de la pile de panneaux pour éliminer l’air emprisonné, ce qui évite tout glissement ou déplacement lors du pressage à chaud.
Les fluctuations des paramètres de pressage à chaud sont une cause principale de cloquage, de délamination et de défauts de surface. La température, la pression et le temps de maintien (temps de séjour) doivent être précisément équilibrés. Si la température est trop basse ou le temps de maintien insuffisant, l’adhésif ne durcira pas complètement, ce qui entraîne une mauvaise résistance à l’eau. À l’inverse, si la température est trop élevée ou la vitesse de chauffage trop rapide, l’adhésif de surface peut durcir prématurément, emprisonnant l’humidité interne et les substances volatiles ; cela crée une pression interne qui provoque le cloquage, ainsi que la fissuration ou la fragilisation du papier de placage. Une pression insuffisante empêche l’adhésif de pénétrer correctement dans les placages, ce qui conduit à une liaison faible, tandis qu’une pression excessive peut écraser les placages, provoquant un amincissement de la surface, l’exposition des couches sous-jacentes et une réduction de la résistance globale. Pour les panneaux revêtus d’un film, une attention particulière doit également être portée à l’application du papier de placage ; une pression instable peut faire plisser ou se détacher le film dans certaines zones. Dans l’atelier de production, les presses à chaud doivent être calibrées à intervalles réguliers. Les paramètres de process — tels que les courbes de température et de pression — doivent être configurés en fonction de l’épaisseur spécifique des panneaux et du type d’adhésif utilisé. Les paramètres doivent rester constants pour tous les panneaux d’un même lot ; les ajustements arbitraires fondés sur l’expérience personnelle sont strictement interdits.
L’arasement et l’étanchéification des chants sont des étapes critiques souvent négligées, qui ont pourtant un impact significatif sur la durée de vie des panneaux. Si les outils de coupe utilisés pour araser les grands panneaux après pressage à chaud sont émoussés ou mal positionnés, les chants peuvent présenter des bavures ou des éclats. Cela expose les fibres de bois, qui peuvent alors absorber l’humidité sur les chantiers, entraînant un gonflement rapide, un délaminage et une pourriture qui se propage vers l’intérieur depuis les chants. Une pratique courante et fautive dans le secteur consiste à faire des économies lors du processus d’étanchéification des chants — par exemple en ne scellant pas les chants, en appliquant une épaisseur insuffisante de mastic ou en utilisant des mastics à faible résistance à l’eau. Cela permet à l’eau de pluie ou à la laitance de ciment de pénétrer au cœur du panneau, rendant le coffrage inutilisable après seulement une ou deux applications. Un procédé de production adéquat garantit des coupes nettes et précises ainsi que des chants lisses et poncés. Il exige l’utilisation d’un mastic de scellement des chants phénolique résistant à l’eau, appliqué en au moins deux couches uniformes pour assurer une étanchéité complète des chants, bloquant ainsi toute voie de pénétration de l’humidité.
Le contrôle qualité de la surface filmée influence directement la facilité du décoffrage (démoulage) et l'aspect final du béton. Les coffrages en bois filmé doivent présenter une surface lisse et résistante à l'usure permettant un démoulage aisé du béton. Les défauts courants incluent une mauvaise adhérence du papier de recouvrement — qui le fait coller au béton lors du décoffrage — ainsi que des piqûres de surface, des rayures, des plis ou une épaisseur de film irrégulière (pouvant entraîner une translucidité localisée). Ces problèmes proviennent souvent d'un papier de recouvrement de mauvaise qualité, d'une pression inégale lors du pressage à chaud, d'une surface de support irrégulière ou de poussière de l'atelier se déposant sur les panneaux. Lors de la production, il est essentiel de maintenir les surfaces des panneaux propres, de choisir un papier de recouvrement phénolique approprié et de contrôler strictement la température et la pression lors du pressage à chaud. Chaque panneau fini doit faire l'objet d'une inspection visuelle afin d'identifier et d'écarter toute unité présentant des rayures, des cloques ou des défauts susceptibles de nuire au processus de démoulage.
Enfin, il ne faut pas négliger le durcissement, le stockage et l’inspection avant expédition des panneaux finis. Les panneaux qui sortent tout juste de la presse à chaud contiennent encore des contraintes internes ; s’ils sont emballés et expédiés immédiatement, ils sont très sujets à la déformation par la suite. Les panneaux finis doivent être empilés de manière stable dans une zone de durcissement bien ventilée et à l’abri du soleil, afin de permettre à leur taux d’humidité de se stabiliser progressivement. Stocker le coffrage dans des environnements humides ou l’exposer directement au soleil peut entraîner le vieillissement de la surface, la fissuration du film protecteur et la déformation causée par l’absorption d’humidité. De plus, de nombreuses usines manquent de procédures d’échantillonnage normalisées et se fient uniquement à des inspections visuelles plutôt qu’à des essais de tolérance d’épaisseur, de résistance à la flexion statique, de résistance d’adhérence ou de résistance à l’ébullition. Il en résulte que des produits non conformes arrivent sur les chantiers, ce qui entraîne des réclamations des clients. Il est essentiel de mettre en place un système d’échantillonnage par lot — où des échantillons de chaque lot sont testés — afin de contrôler les tolérances de longueur, de largeur et d’épaisseur, ainsi que la précision des diagonales. Chaque lot doit être clairement étiqueté avec ses spécifications afin de garantir une traçabilité complète.
De plus, la sécurité au travail et la conformité environnementale sont des exigences obligatoires dans le processus de production. Des opérations telles que le séchage des placages, le pressage à chaud et la préparation des adhésifs génèrent de la poussière et des gaz d’échappement organiques ; par conséquent, les systèmes de captage des poussières et de traitement des effluents gazeux doivent fonctionner de manière fiable afin de respecter les normes d’évaluation des impacts environnementaux. Une protection insuffisante sur des équipements tels que les presses à chaud et les scies à panneaux présente un risque élevé d’accidents du travail. En outre, les adhésifs et les agents de durcissement sont des substances chimiques qui présentent des dangers pour la sécurité s’ils sont stockés ou transportés de manière inappropriée.
En résumé, la production de coffrages de construction est un système hautement intégré. Les problèmes de qualité proviennent rarement d’un seul processus ; ils sont plutôt le résultat cumulé de facteurs liés aux matières premières, aux équipements, aux techniques de production et à la gestion. Pour garantir une qualité de produit constante et augmenter le nombre de réutilisations des coffrages, les fabricants doivent déplacer leur attention du contrôle réactif (trier les panneaux défectueux après production) vers une maîtrise proactive. En établissant des processus standardisés à chaque étape — depuis la sélection des matières premières, le séchage, la formulation de l’adhésif et le pressage à chaud jusqu’au chantournage des bords et à l’inspection finale avant stockage — et en maintenant des paramètres stables tout en minimisant les interventions manuelles arbitraires, les fabricants peuvent produire de manière constante des coffrages de construction de haute qualité qui présentent des surfaces lisses, une forte liaison ainsi qu’une excellente résistance à l’eau et durabilité.


