 English
 Español
 Русский
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu



Analyse des défis du séchage des placages de bouleau et nouvelles approches pour l’atténuation des défauts
Analyse des défis du séchage des placages de bouleau et nouvelles approches pour l’atténuation des défauts
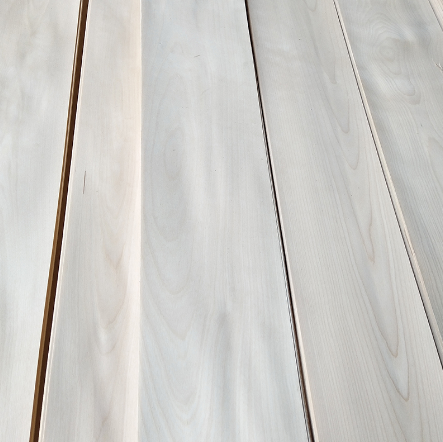
Avec sa base claire et aux tons légers et son grain fin et translucide, le bouleau est très prisé pour des applications haut de gamme telles que les panneaux décoratifs, les panneaux de meubles multicouches et les fonds de piano. Cependant, la structure poreuse unique du bouleau — caractérisée par des vaisseaux denses et fins et une proportion élevée de tissus à parois minces — le rend exceptionnellement sensible aux contraintes de séchage et aux fluctuations de température et d’humidité de l’environnement. De nombreuses usines tentent de transformer le placage de bouleau en utilisant des paramètres de séchage initialement développés pour le peuplier ou l’eucalyptus, ce qui entraîne fréquemment divers défauts de qualité. Une gestion efficace du séchage ne se limite pas à un simple réglage de la température et de la vitesse ; elle exige un contrôle précis fondé sur les schémas de migration de l’humidité, la dynamique des flux d’air et l’évolution des contraintes internes au sein du placage. Cette discussion aborde les aspects clés de la gestion du séchage, les causes profondes des défauts courants et les stratégies d’amélioration.
I. Principales considérations pour le séchage du placage de bouleau
1. Traiter la contrainte sous-jacente issue de l’étape de déroulage ; ne pas attribuer tous les défauts uniquement au processus de séchage.
De nombreuses fissures et rides induites par le séchage prennent naissance lors de la phase de déroulage. Le bouleau étant relativement tenace, des angles de couteau inappropriés ou des jeux incorrects de la barre de pression pendant le déroulage peuvent provoquer l’accumulation de contraintes de compression latentes au sein du placage. Une fois ce placage introduit dans le séchoir, la perte d’humidité déclenche la libération de ces contraintes internes, entraînant des fentes ou des fissures. En outre, il existe des différences importantes entre le bois de cœur et l’aubier du bouleau : le bois de cœur est plus dense et plus résistant à l’élimination de l’humidité, tandis que l’aubier présente une teneur en sucres plus élevée, ce qui le rend plus sujet au changement de couleur lorsqu’il est exposé à la chaleur. Les placages de bois de cœur et d’aubier doivent être triés et traités séparément plutôt que mélangés sur la ligne de séchage. De plus, les entailles superficielles causées par le couteau de déroulage et les irrégularités d’épaisseur peuvent entraîner des vitesses d’évaporation de l’humidité inégales à travers le placage, aggravant encore les défauts de séchage.
2. Prioriser la qualité du fluide caloporteur (air chaud) ; contrôler strictement les niveaux de poussière et d’oxygène.
Compte tenu de l’aspect propre et impeccable du placage de bouleau, les exigences relatives à la pureté du milieu d’air chaud sont bien plus strictes que celles applicables aux placages mixtes standard. Si les fumées du four de séchage pénètrent dans les gaines d’air, ou si la poussière de bois circule avec l’air chaud et adhère à la surface du placage, elles peuvent former un résidu trouble et tacheté impossible à essuyer. En outre, dans un environnement à haute température et riche en oxygène, les extractibles solubles du bois de bouleau sont sujets à l’oxydation et à la décoloration. Pendant la production, les systèmes de dépoussiérage et d’échange thermique doivent être surveillés en continu ; il convient de privilégier l’utilisation d’air chauffé propre (via un échangeur de chaleur) plutôt que de laisser les fumées de combustion directe entrer en contact avec le placage. L’humidité de l’air en circulation doit également être ajustée de manière dynamique. Dans les phases intermédiaire et finale du séchage, il faut éviter l’utilisation prolongée d’un flux d’air à faible humidité et à grande vitesse, car cela peut sceller la surface — créant une « croûte dure » qui emprisonne l’humidité à l’intérieur — un phénomène communément appelé « durcissement de surface ».
3. Équilibrer la migration de l’humidité dans les directions transversale et longitudinale afin de minimiser la disparité entre les deux faces du placage
Une exposition inégale à la chaleur et au flux d’air sur les surfaces supérieure et inférieure du placage est la principale cause de gauchissement. Outre l’équilibrage du flux d’air entre les buses supérieures et inférieures, il faut prêter attention à la répartition du flux d’air sur toute la largeur du séchoir. Près des parois latérales, l’air a tendance à refluer ou à former des tourbillons, ce qui peut amener les placages sur les bords soit à sécher trop rapidement — entraînant des fissures —, soit à rester humides en raison d’un flux d’air insuffisant. Des déflecteurs de flux d’air peuvent être utilisés pour affiner la répartition de l’air, garantissant un taux d’évaporation uniforme sur toute la largeur. Dans les séchoirs continus, les transitions entre les zones de température doivent être progressives ; des variations brusques de température, en « falaise », peuvent perturber le taux de migration de l’humidité et provoquer une concentration de contraintes.
4. Gérer le processus de refroidissement et de décharge pour éviter que les placages à haute température ne soient soudainement exposés aux températures ambiantes
De nombreux fabricants se concentrent exclusivement sur les paramètres de la zone de séchage, négligeant la phase de refroidissement lors du déchargement. Lorsque le placage de bouleau est à haute température, les parois de ses cellules sont dans un état relâché. S’il rencontre soudainement l’air ambiant plus frais de l’atelier, la surface se refroidit et se contracte rapidement, générant une intense contrainte thermique. Cela produit souvent un fin réseau de fissures à la surface. De plus, de telles fluctuations rapides de la teneur en humidité entraînent une réhumidification inégale par la suite. Une étape de refroidissement contrôlée devrait être mise en place après le séchage, permettant à la température du placage de baisser progressivement avant son transfert vers la zone de stockage en équilibre. Les chambres de conditionnement ne servent pas uniquement au stockage ; elles doivent maintenir un environnement stable en température et en humidité. Cela permet à l’humidité au sein du placage de se redistribuer progressivement, libérant ainsi les contraintes internes résiduelles.
5. Définition d’objectifs différenciés de teneur en humidité selon l’usage final
Les différentes applications en aval des placages exigent des plages d’humidité optimale différentes. Pour les placages de bouleau destinés à être utilisés comme placages de face ou dans des panneaux préfinis (peints/laqués), la teneur en humidité ne doit pas être trop faible. À l’inverse, pour les placages utilisés dans le contreplaqué de structure — ou ceux destinés à l’expédition vers des régions arides —, la teneur en humidité peut être fixée à un niveau plus bas. Appliquer une norme uniforme de teneur en humidité à tous les cas est problématique : cela entraînera soit une absorption d’humidité et une déformation ultérieure lors de l’utilisation, soit une fragilité excessive, provoquant des taux de casse élevés lors de la transformation. Les niveaux cibles de teneur en humidité doivent également être ajustés finement pour tenir compte des fluctuations de l’humidité de l’atelier entre les saisons des pluies et les saisons sèches.
II. Défauts courants lors du séchage du placage de bouleau : causes et stratégies d’amélioration ciblées
1. Microfissures en réseau et fines fissures en « écaille de tortue » (distinctes du simple fendillement des extrémités)
Causes : aux stades intermédiaire et final du séchage, la surface perd son humidité trop rapidement, formant une « croûte dure » qui entrave la diffusion vers l’extérieur de l’humidité interne ; la dilatation interne qui en résulte exerce une tension sur la couche superficielle. De plus, un refroidissement rapide à la sortie du sécheur crée une contrainte de choc thermique, qui s’ajoute aux contraintes déjà présentes issues du processus initial de découpe rotative.
Stratégies d’amélioration : introduire une humidification contrôlée pendant la phase intermédiaire du séchage afin de ramollir la surface du placage et de rompre l’effet de « coque dure ». Ralentir le taux d’élévation de la température aux stades intermédiaire et final, et réduire la vitesse du flux d’air. Mettre en place une zone de « refroidissement lent » pour garantir que les placages à haute température ne soient pas soumis à des souffles directs d’air froid. Calibrer régulièrement la barre de pression et l’ouverture de couteau lors du processus de déroulage afin de minimiser les contraintes initiales introduites dans le placage. Les placages présentant déjà des fissures fines en réseau doivent être déclassés, triés séparément et exclus de l’étape de pressage à chaud.
2. Grisaillement localisé ou décoloration trouble à la surface du placage (sans taches de moisissure/champignons clairement définies)
Causes : accumulation de poussière ou de fines particules de carbone présentes dans le flux d’air chaud ; contamination de la surface du placage par un brouillard d’huile ou des gaz de combustion dus à des fuites dans le système d’échange thermique ; ou exposition prolongée à des conditions de forte humidité, ce qui provoque une migration lente des extractibles internes du bois vers la surface. Mesures d’amélioration : nettoyer régulièrement la poussière des conduits d’air, des échangeurs de chaleur et des buses ; inspecter et réparer les structures d’étanchéité des échangeurs de chaleur. Pour les systèmes de chauffage alimentés à la biomasse, assurer une filtration efficace des gaz de combustion. Lors de la phase initiale de séchage, traverser rapidement l’étape de forte humidité — où l’humidité est facilement libérée — afin d’éviter une exposition prolongée à des conditions de température faible à moyenne et de forte humidité. Empêcher les placages humides bruts d’être contaminés par la terre ; effectuer un nettoyage simple des surfaces des placages pour éliminer la saleté et les grains de sable avant leur introduction dans le séchoir.
3. Gauchissement unilatéral ou torsion en forme de S des placages
Causes : épaisseur irrégulière (plus fine d’un côté, plus épaisse de l’autre) ; flux d’air inégal sur la largeur, ce qui fait sécher un côté plus vite que l’autre ; alimentation de travers, entraînant l’exposition continue d’un côté à un flux d’air plus important ; ou différence initiale de teneur en humidité entre les surfaces supérieure et inférieure du placage.
Mesures d’amélioration : installer des dispositifs d’alignement/correction à la station d’alimentation afin de garantir que les placages sont centrés pendant le transport. Trier les placages par épaisseur pour minimiser les variations au sein de chaque lot. Ajuster les déflecteurs d’air des deux côtés pour équilibrer le flux d’air. Trier manuellement les placages présentant des différences importantes entre leurs surfaces supérieure et inférieure avant l’alimentation, et les traiter séparément.
4. Fort gradient de teneur en humidité interne (extérieur sec, intérieur humide), entraînant la formation de cloques ou un délaminage lors du pressage à chaud
Causes : une vitesse de machine excessive entraînant un temps de séchage insuffisant ; un profil de température de séchage trop élevé au départ, provoquant une fermeture prématurée des pores de surface ; ou le traitement de placages épais et minces sur la même ligne, où l’humidité des placages plus épais ne peut pas s’échapper à temps.
Mesures d’amélioration : pour les placages de bouleau épais, utiliser une vitesse de chauffage initiale plus lente et prolonger le cycle de séchage global. Mettre en œuvre une stratégie de contrôle de l’humidité à plusieurs étages : préchauffage à forte humidité, déshydratation régulière à l’étape intermédiaire, et conditionnement/égalisation de l’humidité à l’étape finale. Séparer strictement les lignes de production ou les lots pour les placages d’épaisseurs différentes. Augmenter les contrôles ponctuels de la teneur en humidité du cœur, plutôt que de se fier uniquement aux lectures d’humidité de surface.
5. Apparition d’indentations ou de piqûres semblables à des piqûres d’épingle sur la surface du placage
Causes : bulles d’air internes ou vaporisation rapide de l’humidité à l’intérieur du placage humide, ce qui rompt les parois cellulaires ; un chauffage excessivement rapide, provoquant l’ébullition et la vaporisation de l’humidité interne ; ou des défauts préexistants dans la matière première — tels que des trous d’insectes ou des poches de résine — qui deviennent plus prononcés après le séchage. Mesures d’amélioration : mettre en œuvre une augmentation progressive de la température dans la zone de préchauffage afin de permettre à l’humidité interne de diffuser régulièrement, en évitant une vaporisation rapide ; réduire la vitesse de l’air chaud lors de la phase initiale de séchage pour ralentir la solidification de la surface ; éliminer les placages bruts contenant des trous d’insectes ou des signes de pourriture ; et laisser les placages humides déroulés reposer brièvement pour relâcher les contraintes internes avant leur entrée dans le séchoir.
6. Bleuissement secondaire ou développement de moisissures sur les placages séchés en stockage
Causes : la teneur en humidité finale dépasse les spécifications ; une humidité élevée et une mauvaise ventilation dans la zone de conditionnement/stockage ; un empilement trop dense, qui empêche la circulation de l’air jusqu’au cœur de la pile et entraîne une absorption d’humidité localisée ; le contact avec des sols ou des murs humides.
Mesures d’amélioration : surveiller strictement la teneur en humidité finale et re-sécher tout placage dépassant les limites ; assurer une ventilation régulière et un contrôle de l’humidité dans la zone de stockage ; intégrer des canaux d’air dans les piles de placages et utiliser des palettes pour les surélever du sol, afin de prévenir l’absorption d’humidité depuis le sol ; privilégier le placement des placages fraîchement séchés dans des zones bien ventilées et éviter de les stocker à côté de produits semi-finis à forte teneur en humidité.
Le séchage du placage de bouleau est, fondamentalement, un processus de « gestion des contraintes, de stabilisation de l’humidité et de garantie de la propreté ». Contrairement aux essences dont l’objectif principal est une déshydratation rapide, le bouleau exige un taux de migration de l’humidité régulier et contrôlé. Il n’existe pas de paramètres de processus fixes et permanents ; les réglages doivent au contraire être ajustés en continu en fonction de facteurs tels que l’origine de la grume, la saison d’abattage, l’épaisseur du placage et l’état de fonctionnement du système de chauffage. En se concentrant sur des étapes souvent négligées — comme la gestion avant le déroulage, le maintien de conditions d’air chaud propres et la mise en œuvre d’une phase contrôlée de refroidissement et d’équilibrage —, on peut produire de manière constante des placages de bouleau propres, plans et d’humidité uniforme, répondant aux normes rigoureuses exigées par les fabricants de panneaux haut de gamme.


