 English
 Español
 Русский
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu



Comment augmenter la vitesse de séchage dans les séchoirs à placages
Comment augmenter la vitesse de séchage dans les séchoirs à placages
Dans la production de contreplaqué, le séchage des placages est un processus critique qui limite la capacité de toute la ligne de production. Une vitesse de séchage lente ne provoque pas seulement des goulots d’étranglement — entraînant des accumulations de matériaux à l’étape du déroulage rotatif et une congestion le long de la ligne de production — mais augmente aussi la consommation d’énergie par unité de placage. Cependant, augmenter simplement la vitesse peut facilement entraîner des problèmes tels que le gauchissement, la fissuration, une répartition inégale de l’humidité (où la surface est sèche mais l’intérieur reste humide) et une qualité de collage compromise. Pour augmenter la vitesse de séchage de manière sûre et constante, on ne peut pas se contenter d’élever aveuglément les températures ou d’accélérer la vitesse d’alimentation des placages. Il faut plutôt une approche systématique — englobant le prétraitement des matières premières, l’optimisation des systèmes d’air chaud, les processus de séchage par zones, l’amélioration de l’étanchéité et de l’isolation des équipements, la surveillance et le contrôle intelligents, ainsi qu’un entretien quotidien rigoureux — afin de trouver le juste équilibre entre l’efficacité du séchage et la qualité du placage fini.
Au fond, le séchage du placage implique deux processus : la migration de l’humidité de l’intérieur du placage vers sa surface, et l’élimination de l’humidité de surface par un flux d’air chaud. Le goulot d’étranglement de la vitesse de séchage n’est souvent pas un manque de chaleur, mais plutôt la formation d’une couche limite d’air saturé et humide à la surface du placage, qui entrave l’évaporation continue. Alternativement, le taux de diffusion interne de l’humidité peut ne pas suivre le rythme du taux d’évaporation de surface, ce qui entraîne des défauts liés aux contraintes — précisément, un état « sec à l’extérieur, humide à l’intérieur ». Toute stratégie visant à augmenter la vitesse de séchage doit se concentrer sur la surmonte de ces goulots d’étranglement tout en s’alignant sur la cinétique naturelle de la migration de l’humidité.
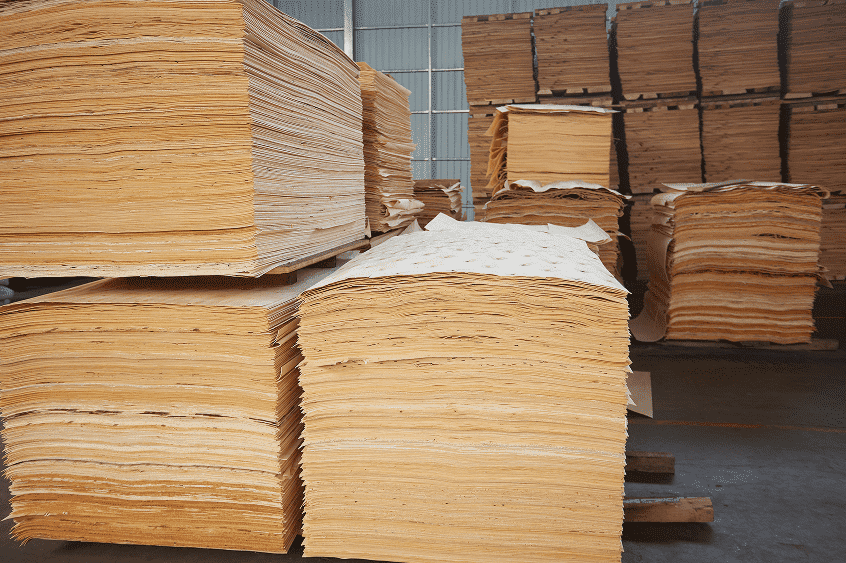
I. Prioriser le tri en amont et le pré-séchage pour réduire la charge à la source
De nombreux fabricants négligent l’étape d’alimentation, ce qui permet de sécher ensemble des placages dont la teneur en humidité, l’épaisseur et l’essence de bois varient. Dans de tels cas, le séchoir doit être réglé selon les exigences du matériau le plus difficile à sécher, ce qui ralentit considérablement la vitesse globale de traitement.
Les placages doivent être triés après le déroulage en fonction de leur teneur en humidité initiale, de leur épaisseur et de l’essence de bois, puis introduits dans le séchoir par lots uniformes. Les placages à forte teneur en humidité doivent être regroupés séparément ; ils ne doivent pas être traités avec des placages minces à faible humidité. Lorsque les conditions le permettent, intégrer une phase de pré-séchage naturel ou une simple zone de pré-séchage. Cela permet au placage d’évacuer une partie de son « eau libre » avant d’entrer dans le séchoir principal, réduisant ainsi la charge d’humidité. Cela raccourcit non seulement le temps de séchage requis dans l’unité principale, mais atténue aussi le risque de fissuration causé par une évaporation rapide et agressive lors des premières étapes. De plus, minimiser l’empilement des placages déroulés et empêcher l’accumulation localisée d’eau afin d’éviter des pics anormaux de teneur en humidité. Lors de l’alimentation des placages dans le séchoir, veiller à ce qu’ils soient correctement alignés — en minimisant les chevauchements ou les bords reposant les uns sur les autres — afin que chaque feuille soit entièrement exposée à l’air chaud, empêchant ainsi l’apparition d’« humidité piégée » (zones humides).
II. Optimisation du système d’air chaud : contrôle coordonné de la température, de la vitesse de l’air et de l’humidité zonale
La température, la vitesse de l’air et l’humidité relative du milieu d’air chaud sont les trois paramètres essentiels qui déterminent la vitesse de séchage. Ils doivent être ajustés en coordination les uns avec les autres ; il convient d’éviter d’augmenter la température de manière isolée.
1. Mettre en œuvre un séchage zonal et multi-étapes au lieu d’un séchage à température constante
Pour les séchoirs à placage de type à rouleaux ou à bande grillagée, il est recommandé de diviser le processus en zones distinctes : une zone de préchauffage/évaporation, une zone de séchage à vitesse constante, une zone de séchage à vitesse décroissante et une zone de conditionnement de l’humidité/équilibrage. La phase initiale, caractérisée par une température et une humidité élevées, facilite l’évaporation rapide de l’« eau libre » contenue dans les placages. La phase intermédiaire utilise un débit d’air accru pour emporter rapidement la vapeur d’eau. La phase finale consiste à abaisser la température et à ajuster l’humidité afin de permettre à l’humidité interne de migrer vers la surface, ce qui évite le « durcissement superficiel » — un phénomène où la surface sèche et durcit prématurément, obstruant les pores. Une approche à température constante « universelle » impose soit une vitesse de production plus lente, soit un volume élevé de placages défectueux et rejetés.
2. Augmenter de manière appropriée la vitesse de l’air soufflé pour perturber la couche limite d’air humide
Augmenter la vitesse des jets d’air dirigés vers la surface du placage est souvent plus efficace pour accélérer le processus de séchage que le simple fait d’élever la température. Un flux d’air à grande vitesse frappe directement la surface du placage, dispersant le film de vapeur d’eau saturée et maintenant un différentiel de pression d’évaporation élevé. Cependant, une vitesse plus élevée n’est pas toujours préférable ; une vitesse excessive peut entraîner un pic brutal de la consommation d’énergie des ventilateurs, ainsi que le déplacement ou le désalignement des placages plus minces. La vitesse d’air optimale doit être déterminée en fonction de l’épaisseur des placages. En outre, inspectez régulièrement les buses d’air et éliminez toute obstruction de poussière de bois afin de garantir un flux d’air uniforme sur toute la largeur du séchoir, en évitant un séchage inégal — où les bords restent trop humides tandis que le centre devient trop sec.
3. Contrôler l’humidité relative à l’intérieur de la chambre de séchage pour maintenir la force motrice d’évaporation
À une température donnée, une humidité relative plus faible dans la chambre de séchage entraîne une plus grande différence de pression d’évaporation, ce qui accélère à son tour le processus de séchage. Il est essentiel de réguler correctement le débit d’air d’évacuation afin que l’air évacué à forte humidité soit éliminé en temps utile. Simultanément, mettez en œuvre une récupération de chaleur : ne vous contentez pas d’évacuer tout l’air chaud. Si l’élimination de l’humidité est insuffisante, l’humidité s’accumulera dans la chambre de séchage ; même à haute température, le processus de séchage s’arrêtera.
III. Amélioration des sources de chaleur, de l’isolation et de l’étanchéité afin de minimiser les pertes de chaleur inutiles
Les pertes de chaleur sont une raison souvent négligée pour laquelle de nombreux séchoirs plus anciens souffrent de vitesses de séchage lentes et d’une capacité de production limitée.
Tout d’abord, inspectez la couche d’isolation du sécheur. Remplacez les panneaux d’isolation vieillissants ou endommagés et assurez-vous que tous les joints, portes d’accès et ouvertures de chargement/déchargement sont correctement scellés avec des garnitures afin de prévenir les pertes de chaleur ou l’infiltration d’air froid. L’infiltration d’air froid peut provoquer des chutes de température localisées, créant des « zones mortes » où le séchage est inefficace. L’amélioration de l’étanchéité d’une unité entraîne souvent une augmentation significative de la capacité de production, même lorsque les paramètres de fonctionnement restent identiques.
Deuxièmement, optimisez l’approvisionnement en chaleur. Des systèmes tels que les brûleurs à biomasse, les unités de récupération de chaleur ou l’utilisation en cascade de la chaleur résiduelle des fours peuvent fournir une source de chaleur stable et constante, évitant ainsi les fluctuations de température. Lorsque la source de chaleur est instable, les opérateurs sont souvent contraints d’adopter une approche prudente, en ralentissant le débit d’alimentation pour éviter les problèmes. Lorsque cela est réalisable, les lignes de production peuvent être équipées de systèmes d’échange thermique qui utilisent la chaleur des gaz d’échappement pour préchauffer l’air frais entrant, améliorant ainsi l’efficacité thermique et augmentant la capacité de séchage sans nécessiter de combustible supplémentaire.
IV. Aligner la vitesse de convoyage sur la structure de l’équipement pour un flux de matière stable et continu
La vitesse de convoyage du séchoir doit être coordonnée avec les zones de séchage, l’épaisseur du placage et la teneur en humidité. Pour les placages plus épais ou les essences de bois à haute densité (comme certains bois feuillus), la diffusion de l’humidité est plus lente, ce qui signifie que la vitesse du convoyeur ne peut pas être augmentée sans discernement. À l’inverse, pour les placages plus minces — comme ceux fabriqués à partir d’eucalyptus ou d’hévéa — la vitesse peut être augmentée, à condition qu’elle reste dans les paramètres opérationnels sûrs.
Dans les séchoirs à rouleaux multicouches, il est crucial de veiller à ce que les rouleaux de chaque niveau soient synchronisés et exercent une pression uniforme afin d’empêcher le placage de glisser, de dériver ou de s’accumuler. Les systèmes de chargement automatisés à pression négative et les mécanismes garantissant une alimentation à plat aident à empêcher le placage de se froisser ou de se chevaucher, en veillant à ce que chaque feuille repose à plat et soit exposée uniformément à la chaleur. Dans de nombreux cas, les tentatives d’augmentation de la vitesse de production échouent non pas par manque de chaleur, mais en raison d’un flux de matière instable — des blocages fréquents ou des chevauchements de placages obligent les opérateurs à réduire la vitesse de fonctionnement. Lors de la sélection de nouveaux équipements ou de la modernisation d’unités existantes, les systèmes dotés d’une circulation d’air tridimensionnelle, de ventilateurs à zonage indépendant et d’un contrôle de température multicouche par zone offrent des avantages significatifs par rapport aux conceptions plus anciennes à conduit à circulation unique. Ils permettent des vitesses de traitement plus élevées tout en garantissant une plus grande uniformité de la teneur en humidité.
V. Mise en œuvre d’une détection intelligente de l’humidité pour un contrôle adaptatif de la vitesse
Les méthodes traditionnelles — qui reposent sur l’échantillonnage manuel et l’expérience de l’opérateur pour ajuster les réglages de la machine — permettent rarement un fonctionnement constant à la vitesse maximale sûre. En installant des capteurs d’humidité en ligne pour capturer des données en temps réel aux étapes d’alimentation et de sortie, le système de contrôle peut ajuster automatiquement la vitesse de la ligne, les températures de zone et les réglages des ventilateurs d’extraction. Cela permet une adaptation dynamique : la machine ralentit pour un placage plus humide et accélère pour un placage plus sec.
L’intégration d’un système de tri visuel de l’humidité basé sur l’IA avec une installation de séchage intelligente minimise l’erreur humaine, maximise la capacité de production du séchoir et évite la pratique courante consistant à faire fonctionner l’équipement à des vitesses inutilement basses « pour être du côté sûr ». Elle atténue également des problèmes tels que le gaspillage d’énergie dû au surséchage ou les défauts de production causés par un sous-séchage (qui peuvent nuire au pressage à chaud ultérieur).
VI. Établir un programme de maintenance de routine pour éliminer les causes cachées de la dégradation de la vitesse
Lors d’une exploitation à long terme, l’accumulation de poussière de bois est un tueur silencieux de l’efficacité de séchage. L’accumulation de poussière dans les buses, les conduits d’air, les échangeurs de chaleur et les roues de ventilateur obstrue le flux d’air, réduit l’efficacité d’échange thermique et diminue le volume d’air chaud, ce qui entraîne une baisse progressive de la vitesse de séchage. De nombreuses usines attribuent à tort ce phénomène à un manque inhérent de capacité de l’équipement.
Un plan de maintenance structuré est essentiel : nettoyer régulièrement la poussière de bois dans les conduits d’air, les buses et les échangeurs de chaleur ; inspecter l’usure des rouleaux, vérifier la tension des courroies et surveiller le patinage des courroies de ventilateur ; et dégager les conduits d’évacuation pour éviter la condensation d’humidité et les blocages. Un séchoir bien entretenu peut être plus de 20 % plus efficace qu’une unité identique souffrant d’une forte accumulation de poussière.
VII. La « ligne rouge » des augmentations de vitesse : préserver les normes de qualité
Il existe des limites claires et définitives à l’augmentation de la vitesse de séchage. Un chauffage excessivement rapide ou des vitesses de machine élevées peuvent empêcher l’humidité interne du placage de diffuser vers l’extérieur, provoquant un durcissement prématuré de la surface. Cela entraîne des problèmes tels que le durcissement superficiel, la fissuration, le gauchissement et le cloquage. Étant donné que les différentes essences de bois ont des tolérances variables—par exemple, les placages d’eucalyptus (qu’il s’agisse de placages de face minces ou de placages d’âme épais) et les placages de bois feuillus nécessitent des paramètres de traitement distincts—une approche « uniforme pour tous » n’est pas appropriée. Lorsque l’on tente d’augmenter la vitesse de production, adopter une stratégie incrémentale par essais et erreurs : maintenir le lot de placage constant, procéder à de petites augmentations progressives de la vitesse de la machine et surveiller en continu la teneur en humidité du produit sortant ainsi que le taux de défauts de surface. Ce processus aide à identifier la plage de fonctionnement optimale qui équilibre le volume de production et le rendement ; éviter de modifier radicalement les paramètres d’un seul coup.
Accroître la vitesse de séchage d’un séchoir à placages ne se résume pas à « pousser la chaleur et accélérer l’alimentation ». Cela exige une optimisation globale et systémique portant sur les matières premières, la circulation d’air chaud, l’équipement et le contrôle du procédé. En mettant en œuvre un pré-tri et un pré-séchage pour réduire la charge, en recourant à une application zonée d’air chaud pour briser les couches limites d’humidité, et en utilisant des systèmes intelligents de surveillance et de contrôle pour stabiliser le procédé — le tout soutenu par une isolation thermique, une étanchéité et une maintenance régulière appropriées —, les fabricants peuvent augmenter durablement la capacité de séchage. Cette approche permet un débit plus élevé sans hausse significative du taux de défauts, réduit la consommation d’énergie par unité de placage, s’aligne sur la cadence de production des étapes de déroulage et de pressage à chaud, et améliore finalement l’efficacité globale ainsi que la rentabilité de toute la ligne de production de contreplaqué.


