 English
 Español
 Русский
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu



Méthodes pour prévenir le fendillement du bois pendant le processus de séchage
Méthodes pour prévenir le fendillement du bois pendant le processus de séchage
Le bois est un matériau de biomasse naturel qui présente des différences significatives de retrait selon les directions. Lors du séchage, si l’humidité s’évapore de la surface beaucoup plus rapidement qu’elle ne peut migrer depuis l’intérieur, un gradient abrupt de teneur en humidité se développe. Cela crée des contraintes internes, entraînant des fentes de surface, des fissures internes et des gerces en bout. Ces défauts déclassent la qualité des planches et des placages, causant des pertes substantielles pour les fabricants de contreplaqué, de meubles et de panneaux décoratifs à base de bois. Au fond, la fissuration est causée par un manque de synchronisation entre les vitesses de séchage interne et externe, combiné à une libération non maîtrisée des contraintes. En s’appuyant sur l’expérience pratique des systèmes de séchage continu et en séchoir, plusieurs méthodes fiables de prévention des fissures sont décrites ci-dessous.
1. Recours à des procédés de séchage lent à basse température avec contrôle étagé de la température et de l’humidité
Il s’agit de l’approche la plus fondamentale et la plus critique pour prévenir les fissures — en particulier pour les bois durs « durs » sujets au fendillement, tels que l’eucalyptus et l’hévéa. Il est strictement interdit de soumettre le bois à des températures élevées et à un fort flux d’air dès son entrée dans le séchoir.
Dans la phase initiale de séchage, il convient d’utiliser une étape de préchauffage à basse température et à humidité élevée afin de ramollir les fibres du bois et d’ouvrir les voies de migration de l’humidité interne. Cela garantit une élévation uniforme de la température du bois, en évitant que la surface ne perde son humidité trop rapidement et ne durcisse (durcissement superficiel). Lorsque le bois passe à la phase principale de séchage, la température doit être augmentée — et l’humidité diminuée — par paliers progressifs et contrôlés. Cela régule le taux d’évaporation de l’humidité, en veillant à ce que l’humidité interne puisse migrer vers la surface à un rythme qui suive l’évaporation.
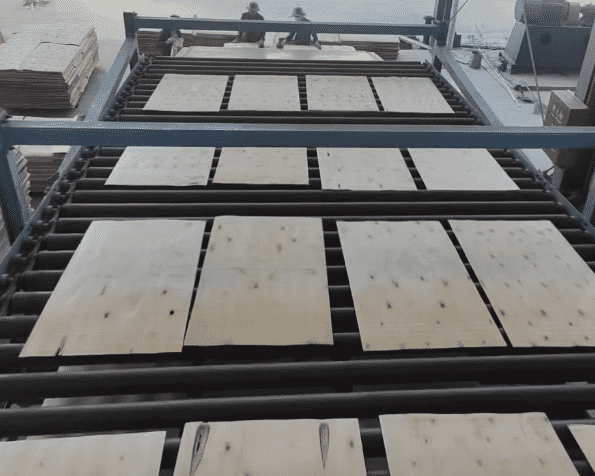
Pour les séchoirs à rouleaux ou les séchoirs à bande transporteuse continue, le système peut être divisé en zones de température distinctes : une zone de préchauffage et de conditionnement de l’humidité au début, une zone de déshydratation à vitesse constante au milieu, et une zone finale d’équilibrage/conditionnement. Pour le bois à forte teneur en humidité initiale ou de plus grande épaisseur, le taux d’augmentation de la température doit être maintenu faible ; l’objectif ne doit pas être un séchage rapide. À mesure que la teneur en humidité approche du niveau cible, le bois doit subir une phase d’équilibrage (conditionnement) afin de minimiser l’écart d’humidité au sein du lot, d’éliminer les contraintes de séchage et de prévenir les fissures secondaires après la sortie du bois du séchoir.
II. Scellement des abouts pour prévenir le fendillement des extrémités
L’humidité se déplace beaucoup plus rapidement le long du fil du bois qu’en travers ; par conséquent, les extrémités perdent leur humidité le plus rapidement, ce qui fait du fendillement des extrémités le défaut le plus courant.
Avant le séchage, appliquez de la cire de paraffine ou des revêtements spécialisés d’obturation des extrémités sur les bouts des planches ou des placages. Cela scelle les pores, ralentit l’évaporation de l’humidité aux extrémités et équilibre la vitesse de séchage entre les surfaces des planches et leurs bouts. Lors du chargement, veillez à ce que l’air chaud ne souffle pas directement sur les extrémités du bois. Lors de l’empilement, placez les lattes de séchage (caleurs) près des extrémités et alignez-les étroitement afin de réduire au minimum la surface exposée au flux d’air. Si de légères fentes en bout sont déjà présentes, coupez les sections affectées avant le séchage pour empêcher les fissures de s’étendre ou de s’élargir pendant le processus.
III. Empilement et disposition appropriés pour garantir un flux d’air uniforme
Que ce soit dans une étuve de séchage ou dans un séchoir continu à placages, un flux d’air irrégulier est une cause majeure de fissuration localisée.
Lors de l’empilement du bois pour le séchage en séchoir, utilisez des lattes de séchage droites et uniformes. Alignez-les verticalement et espacez-les de manière régulière afin de garantir des canaux de circulation d’air dégagés entre les couches, tout en évitant toute flexion ou écrasement du bois. Laissez des espaces de ventilation entre les piles pour prévenir la formation de tourbillons localisés ou de « zones mortes » (poches d’air stagnant).
Pour les séchoirs à placage à rouleaux ou à bande maillée, veillez à ce que les placages soient alignés, non superposés et droits, tout en maintenant un débit d’alimentation régulier. Inspectez régulièrement les ventilateurs et les conduits d’air afin de corriger tout déséquilibre de débit d’air et d’empêcher un flux d’air concentré à grande vitesse de frapper des zones spécifiques du bois. Dans les zones où le débit d’air est excessif ou la vitesse du vent élevée, la surface du bois peut sécher trop rapidement, ce qui entraîne des fissures superficielles ; à l’inverse, dans les zones insuffisamment ventilées, le bois peut rester humide et moite à l’intérieur, ce qui provoque souvent des fissures internes par la suite. Un débit d’air uniforme et stable est essentiel pour garantir que l’ensemble du lot de bois sèche à un rythme régulier.
IV. Étuvage en temps opportun (humidification intermédiaire) pour soulager les contraintes de séchage
Lorsque le bois atteint les seuils critiques de teneur en humidité — notamment près du point de saturation des fibres — les contraintes internes atteignent leur maximum, rendant le matériau très vulnérable à la fissuration superficielle et interne. À ce stade, un processus de conditionnement à la vapeur — également appelé reconditionnement intermédiaire — doit être effectué.
En injectant de la vapeur saturée à basse pression, l’humidité à l’intérieur du séchoir est brièvement augmentée. Cela permet aux couches superficielles trop sèches du bois de réabsorber une certaine humidité, de restaurer l’élasticité des fibres, de soulager la contrainte de traction superficielle et de réduire l’écart de teneur en humidité entre la surface et le cœur.
Pour les bois feuillus, les pièces épaisses et les essences à haut risque, il est conseillé d’inclure un ou deux cycles de conditionnement intermédiaires supplémentaires. Vers la fin du processus de séchage, un traitement d’équilibrage final (égalisation) doit également être effectué. Le conditionnement ne consiste pas à réhumidifier le bois ; il s’agit plutôt d’une méthode de relaxation des contraintes. La reprise d’un processus de séchage régulier après ce traitement réduit considérablement le risque de fissures internes latentes — de nombreuses fissures internes, invisibles à l’œil nu, peuvent être évitées grâce à un protocole d’étuvage correctement exécuté.
V. Mettre en œuvre le classement des matières premières et le séchage par lots en fonction de la teneur en humidité initiale et de l’épaisseur.
Mélanger dans la même étuve des bois dont les niveaux d’humidité, les épaisseurs ou les essences varient fortement rend impossible l’établissement d’un programme de séchage uniforme. Inévitablement, certaines pièces sécheront trop rapidement et fissureront, tandis que d’autres resteront insuffisamment séchées.
Avant le chargement, mesurez la teneur en humidité initiale et classez le bois en groupes selon les plages d’humidité, l’épaisseur des planches et l’essence de bois. Appliquez un programme de séchage doux pour les planches épaisses et les feuillus à haute densité, tout en utilisant des paramètres de séchage continu appropriés pour les placages minces. Si les placages fraîchement déroulés présentent une teneur en humidité initiale extrêmement élevée, permettez un pré-séchage naturel — si les conditions le permettent — afin de ramener l’humidité à une plage gérable avant le séchage en séchoir. Cela réduit la contrainte de déshydratation pendant la phase de séchage et diminue la probabilité de fissuration. En outre, écartez tout matériau présentant des trous d’insectes, de la moelle, du bois de réaction (bois de tension/de compression) ou un fil déformé ; un tel bois possède intrinsèquement une forte contrainte interne et offre très peu de marge d’erreur pendant le processus de séchage.
VI. Gérer la stabilité du refroidissement et du stockage après le déchargement pour prévenir la fissuration différée.
Souvent, la fissuration ne se produit pas à l’intérieur du séchoir, mais plutôt après que le bois en a été retiré. Si du bois séché à haute température est soudainement exposé à un environnement plus frais et plus sec, sa température de surface chutera rapidement et l’équilibre hydrique sera perturbé, créant de nouvelles contraintes dommageables. Une fois le bois sorti de l’équipement de séchage, il ne doit pas être immédiatement empilé en plein air. Il convient d’abord de le placer dans une salle de « refroidissement » — un environnement à température et humidité stables — afin de permettre un refroidissement progressif, un équilibrage de la teneur en humidité et la libération des contraintes internes. Ce n’est qu’après ce processus que le bois doit être transféré à l’atelier pour un traitement ultérieur ou mis en stockage. Pour les lignes de production continues, une zone de refroidissement isolée peut être intégrée à l’extrémité de déchargement afin de minimiser l’impact des variations soudaines de température et d’humidité de l’environnement extérieur. Une fois les planches ou les placages finis transférés en stockage, l’entrepôt doit être maintenu à un niveau d’humidité constant ; il est essentiel d’éviter les fluctuations fréquentes entre conditions sèches et humides pour empêcher le matériau de se fissurer ou de se déformer lors de son utilisation ultérieure.
Prévenir les fissures lors du séchage du bois est, au fond, une question de gestion précise des gradients de teneur en humidité et des contraintes internes. Aucune méthode unique ne peut résoudre tous les problèmes de fissuration ; une production efficace exige une approche globale — combinant une préparation graduée des matières premières, un scellement des extrémités, un profil de température et d’humidité en plusieurs étapes, une circulation d’air uniforme, un conditionnement intermédiaire et un refroidissement contrôlé à la sortie. Cela doit être complété par une surveillance intelligente et en temps réel de la teneur en humidité en ligne, avec des paramètres de séchage ajustés de manière flexible selon l’essence de bois spécifique.
Pour les fabricants de contreplaqué et les entreprises de transformation de placages, la clé pour réduire les coûts et augmenter l’efficacité du processus de séchage réside dans la priorité accordée à une qualité de séchage stable et à la minimisation du taux de rejet dû aux fissures — tout en maintenant la capacité de production.


