English
 Español
 Русский
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Procédure d'installation standardisée pour les séchoirs à placage entièrement automatiques
Procédure d'installation normalisée pour les séchoirs à placage entièrement automatiques
Pour les usines de fabrication de contreplaqué, le séchoir à placage constitue l'équipement central de toute la ligne de production. Qu'ils utilisent une conception à rouleaux, à volets ou à bande maillée, ces séchoirs à placage entièrement automatiques sont des systèmes étendus, continus et intégrés. Ils comprennent le corps principal du séchoir, des systèmes de convoyage à servocommande, des mécanismes d'alimentation assistés par le vide, des systèmes de chauffage à biomasse, des unités de dépoussiérage, des systèmes de contrôle électrique et des modules de détection de la teneur en humidité. La précision de l'installation détermine directement si le placage suivra correctement sa trajectoire ou subira des déformations et une teneur en humidité inégale pendant le fonctionnement ; elle influence également de manière significative la consommation d'énergie, les taux de défaillance et la durée de vie globale de l'équipement. Un processus d'installation normalisé et étape par étape est essentiel pour garantir une production stable à long terme.
I. Préparation avant installation et inspection des fondations
Avant de commencer la construction sur site, il est nécessaire d’achever les briefings techniques, la vérification du site et les inspections des fondations. Le chef de projet, le responsable des équipements de l’usine et l’équipe d’installation doivent examiner conjointement les plans de fondation, les schémas de montage, les schémas électriques et les plans de tuyauterie de chauffage. Cela garantit que la ligne de production est correctement configurée — en alignant l’extrémité d’entrée avec la ligne d’écorçage rotatif ou la table d’alimentation, et l’extrémité de sortie avec la station d’empilage — tout en tenant compte des accès de maintenance, du dégagement de levage et de l’emplacement désigné pour le brûleur à biomasse et le système de dépoussiérage à film d’eau.
La vérification sur site de la fondation en béton est essentielle. Les contrôles clés comprennent l’altitude de la fondation, les lignes d’axe et les coordonnées des trous des boulons d’ancrage. Il faut confirmer que le béton a atteint la résistance de cure spécifiée par la conception et que la surface est propre, exempte de laitance de ciment meuble et dépourvue de dépressions. En tant que système de convoyage continu à grande portée, la planéité globale du séchoir à placage est d’une importance primordiale ; toute déviation de la fondation peut entraîner une charge inégale sur les rouleaux, un désalignement des chaînes de convoyage et un bruit anormal des mécanismes servo.
Simultanément, il convient de réaliser un inventaire de tous les composants livrés, y compris les sections principales du sécheur, les châssis, les ensembles de rouleaux/volets, les panneaux d’isolation, les ventilateurs, la tuyauterie d’échange thermique, les brûleurs à biomasse, les unités de dépoussiérage, les capteurs d’humidité, les servomoteurs, les armoires de commande et les joints. Chaque composant doit être correctement étiqueté et protégé afin d’éviter tout dommage ou toute exposition à l’humidité, en particulier pour les éléments sensibles tels que les matériaux d’isolation et les capteurs de précision. Préparer une grue, un niveau de précision, une clé dynamométrique et des outils de détection de fuites ; vérifier les emplacements pour l’alimentation électrique, les conduits d’air de circulation et les orifices de drainage/d’évacuation.
II. Implantation, positionnement et mise à niveau de la base
À l’aide des points de référence des plans, tracez les axes (longitudinal et transversal) ainsi que les lignes de contrôle d’altitude pour l’ensemble de la machine, et indiquez la position d’installation de chaque section de châssis. En procédant de l’extrémité d’entrée vers l’extrémité de sortie, hissez chaque base de châssis en position. Placez des cales sous les bases et utilisez un niveau de précision pour calibrer la planéité et l’alignement de chaque section. Maintenez un contrôle strict de l’alignement longitudinal et latéral de toute la machine afin de garantir que toutes les sections de châssis soient parfaitement coaxiales, en évitant tout défaut d’alignement vertical ou tout décalage latéral.
Une fois les bases mises à niveau, insérez les boulons d’ancrage et serrez-les initialement. Après avoir vérifié que l’alignement reste inchangé, procédez au scellement secondaire. Pendant la période de cure, évitez toute activité de levage ou d’impact. Une fois le mortier complètement durci, serrez les boulons d’ancrage en diagonale au couple spécifié, puis vérifiez à nouveau l’alignement de référence de la machine. Cette étape constitue la base du fonctionnement stable de l’ensemble du système ; de nombreux problèmes ultérieurs — tels que le blocage des rouleaux ou le désalignement (dérive) des feuilles de placage — résultent souvent d’un défaut de mise à niveau et de calibrage corrects de la base.
III. Assemblage de l’unité principale et du mécanisme de convoyage
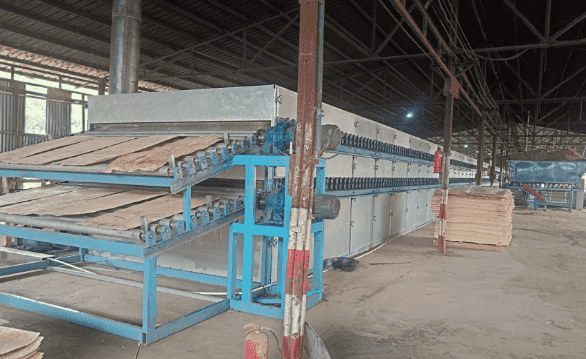
Une fois les bases fixées, commencez à hisser en place le bâti de l’unité de séchage principale et les chambres d’isolation, en raccordant les sections de séchage individuelles. Assurez-vous que tous les joints sont correctement scellés à l’aide de matériaux d’étanchéité résistants aux hautes températures afin de prévenir les fuites d’air chaud, de minimiser les pertes de chaleur et de maintenir un environnement d’atelier approprié. Installez les ensembles de rouleaux internes (ou mécanismes à volets), les rouleaux de guidage/de pression, les chaînes et les composants d’entraînement synchrone. Ajustez le parallélisme des rouleaux et la tension des chaînes pour garantir que toutes les unités de convoyage fonctionnent en parfaite synchronisation, empêchant ainsi les feuilles de placage de dériver, de se coincer ou de subir des rayures de surface. Ensuite, le système d’alimentation automatique par le vide en amont et le mécanisme de déchargement et de retournement des panneaux en aval sont installés. La hauteur des ventouses et la séquence d’alimentation des panneaux sont ajustées pour garantir que chaque placage entre en douceur dans la chambre de séchage, sans collisions ni chevauchements. Des panneaux d’isolation thermique sont installés, et une couche d’isolation extra-épaisse est appliquée pour minimiser les pertes de chaleur de la chambre, garantissant la stabilité du processus de séchage lent à basse température.
IV. Intégration des systèmes de chauffage, de dépoussiérage et de tuyauterie
Une fois la structure mécanique de l’unité principale assemblée, le système de chauffage est intégré. Les composants — notamment le brûleur à biomasse, le caisson d’air d’échange thermique, les conduits de récupération de chaleur résiduelle, les ventilateurs de circulation et les ventilateurs d’extraction induite — sont positionnés et raccordés. La tuyauterie d’air chaud est assemblée conformément aux dessins techniques, tous les brides étant hermétiquement scellées et enveloppées d’isolant. Ce système détermine l’uniformité de l’air chaud, ce qui est essentiel pour contrôler la constance de la couleur des placages et prévenir les brûlures ou fissures localisées.
Un système de dépoussiérage par film d’eau est installé, avec les conduits de fumées et les tuyauteries d’alimentation et d’évacuation d’eau raccordés. Des essais d’étanchéité sont réalisés, et les conduites de drainage et de trop-plein sont vérifiées afin de garantir qu’elles sont dégagées, conformément aux normes d’émission environnementales. De plus, une tuyauterie de récupération de chaleur résiduelle est installée pour capter et réutiliser la chaleur des gaz d’échappement du four, ce qui permet d’obtenir une conception économe en énergie. Une fois tous les conduits d’air et de fumées installés, un contrôle d’étanchéité est effectué afin d’identifier et de colmater toute fuite d’air.
V. Câblage des systèmes électriques, de détection et de contrôle intelligent
L’installation électrique suit strictement les schémas de contrôle. Le câblage de l’armoire de commande principale, des servomoteurs, des analyseurs d’humidité en ligne, des capteurs de température, des sondes de pression, des moteurs de ventilateur et des actionneurs est acheminé séparément — en maintenant à l’écart les lignes haute tension et basse tension — et mis à la terre de manière fiable afin de garantir la sécurité électrique.
Des sondes de température et des sondes de détection d’humidité basées sur l’IA sont installées à des emplacements précis, selon les exigences du procédé, afin de garantir une collecte de données en temps réel sur la température et la teneur en humidité du placage dans différentes zones de l’enceinte. Une fois le câblage terminé, toutes les connexions sont vérifiées pour leur serrage et leur étiquetage clair. Des interrupteurs de fin de course, des boutons d’arrêt d’urgence et des verrouillages de sécurité sont intégrés au système afin d’assurer une logique de protection de sécurité robuste. Avant la mise sous tension de l’équipement, le câblage est vérifié et un essai d’isolement est réalisé afin d’éliminer tout risque de court-circuit ou de connexion desserrée. VI. Essai à vide et étalonnage progressif
Une fois l’équipement mis sous tension, il entre dans la phase de mise en service à vide — une étape cruciale pour vérifier la qualité de l’assemblage. Commencez par tester individuellement chaque mécanisme indépendant — tels que les ventilateurs de circulation, les ventilateurs de tirage induit, les servomécanismes du convoyeur, les mécanismes de basculement et les ventouses d’alimentation par aspiration sous vide — afin de garantir le bon sens de rotation et de vérifier l’absence de bruits inhabituels, de vibrations anormales ou de blocages mécaniques.
Ensuite, effectuez un fonctionnement continu à vide de la machine entière pendant plusieurs heures. Les points de surveillance clés comprennent le fonctionnement fluide des rouleaux et des racleurs, la synchronisation des chaînes, l’élévation de température des roulements de ventilateur, la réponse des servomoteurs, la régulation zonale de l’air chaud et le retour de signal des capteurs. Durant cette phase, réalisez des ajustements tels que la correction du guidage des courroies/chaînes, le réglage fin de la tension des chaînes et l’étalonnage des ouvertures de registres afin de corriger tout écart mécanique subsistant de l’étape d’installation. Côté commande électrique, mettez en service la logique de régulation de température à plusieurs étages et testez des fonctions telles que le chauffage automatique, le maintien en température constante et la protection contre les surtempératures.
VII. Séchage d’essai avec matière, étalonnage des paramètres de process et réception finale
Une fois les essais à vide terminés avec succès, passez à la production d’essai en utilisant des placages standard couramment transformés dans l’installation (par exemple, placages d’eucalyptus, d’hévéa ou de bois d’ingénierie). Le personnel technique travaillera aux côtés des opérateurs de l’installation pour configurer les vitesses de séchage, les températures de zone et les débits d’air. Ils surveilleront la teneur en humidité et la planéité de surface des placages à leur sortie de la machine, tout en suivant des indicateurs tels que l’uniformité de l’humidité, le gauchissement et le fissuration afin d’optimiser en continu la courbe de séchage.
Sur la base des résultats du séchage d’essai, ajustez finement l’apport de chaleur, la vitesse du flux d’air et la vitesse du convoyeur afin de maintenir la teneur en humidité dans la plage de process spécifiée. Cela garantit que les placages restent plans avec une variation de couleur minimale, répondant aux exigences des processus ultérieurs de pressage à chaud et de collage. Simultanément, évaluez la consommation d’énergie — tant à vide qu’en conditions de fonctionnement — et vérifiez que les systèmes de combustion de biomasse et de dépoussiérage fonctionnent de manière stable et respectent les normes d’émission.
Une fois que tous les indicateurs de performance répondent aux exigences contractuelles, compilez les registres d’installation, les rapports de mise en service et la documentation technique (plans, etc.). Assurez une formation complète aux opérateurs de l’installation — couvrant l’utilisation des programmes automatisés, le réglage des paramètres, les inspections de routine, le dépannage de base et les procédures de maintenance essentielles — afin de finaliser la réception du projet et de remettre officiellement l’équipement en production. VIII. Remarques sur l’installation et la mise en service
Pour ce système de production à longue ligne, garantir un nivellement et une rectitude appropriés est la priorité absolue ; ne forcez pas le raccordement de bâtis de machine désalignés.
Le système d’air chaud doit être parfaitement étanche ; les fuites d’air augmentent non seulement la consommation d’énergie mais entraînent aussi un séchage inégal.
Les sondes d’humidité et les capteurs de température sont des composants de précision ; veillez à éviter tout dommage dû aux températures élevées lors de l’installation ou du soudage.
Inspectez régulièrement le système de chauffage à la biomasse et les conduits d’extraction de poussière afin de prévenir les obstructions causées par l’accumulation de poussière.
Ne faites pas fonctionner l’équipement à pleine charge pendant des périodes prolongées avant la fin de la mise en service, car cela pourrait aggraver d’éventuels problèmes d’assemblage sous-jacents et entraîner des dommages aux composants.
Les séchoirs à placage entièrement automatiques de Shine Machinery offrent un service clé en main : de l’étude du site et du dessin technique à l’installation sur site, à la mise en service intelligente et à la maintenance après-vente. Nous assurons une installation standardisée sur site pour divers modèles, notamment les systèmes à rouleaux, à volets, à bande grillagée et les systèmes multicouches à haute capacité. Conçus pour s’intégrer parfaitement aux lignes de production de contreplaqué nationales et internationales, nos équipements garantissent la stabilité des processus de séchage lent à basse température, réduisant ainsi le besoin de retouches du placage.