English
 Español
 Русский
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Analyse des problèmes courants des séchoirs à placage
Analyse des problèmes courants des séchoirs à placage
Le séchage du placage est un processus clé de liaison dans la production de contreplaqué. La qualité du séchage détermine directement l'assemblage ultérieur des panneaux, le pressage à chaud, la stabilité du collage et le taux de conformité des produits finis. Pour les séchoirs à placage courants tels que le type à rouleaux et le type à bande maillée à volets, la défaillance n'est souvent pas un déséquilibre d'un seul paramètre, mais un problème en chaîne causé par la superposition de l'état des matières premières, du drainage de l'humidité des conduits d'air, de la transmission, du système de source de chaleur et de l'exploitation et de la maintenance quotidiennes. De nombreuses usines ont l'habitude d'ajuster directement la température ou la vitesse, mais amplifient au contraire les défauts, entraînant la mise au rebut de panneaux, une augmentation de la consommation d'énergie et une usure accélérée de l'équipement. Cet article classe les problèmes typiques selon les trois dimensions des défauts des produits finis, du fonctionnement de l'équipement et des systèmes thermiques, analyse les causes profondes et propose des pistes pratiques de dépannage.
I. Défauts des produits finis en panneaux simples
1. La teneur en humidité du placage présente un fort gradient, et un même panneau est inégalement séché et humide.
Phénomène : un même placage est sec d’un côté et humide de l’autre, ou la couche superficielle est sèche et la teneur en humidité de la couche centrale est élevée. La valeur mesurée en ligne de la teneur en humidité varie fortement, et le panneau reprend de l’humidité et se déforme après stockage en entrepôt.
Les causes profondes se divisent principalement en deux catégories : premièrement, la disposition des conduits d’air et la pression d’air sont déséquilibrées, la buse d’air d’un côté est obstruée par la poussière, l’écart entre les buses d’air supérieure et inférieure est incohérent, et l’air chaud ne peut pas envelopper uniformément la surface du panneau ; deuxièmement, l’état d’alimentation n’est pas uniforme, l’épaisseur du placage après déroulage fluctue, il y a de l’écorce et des agglomérats locaux de colle. La teneur en humidité initiale d’un même lot est très différente, mais le même ensemble de paramètres de température et de vitesse est appliqué. En outre, il n’y a pas de gradient dans la zone de température de chaque section de séchage, et il manque des sections de préchauffage et de régulation de l’humidité. La couche superficielle du placage perd rapidement de l’eau lorsqu’elle entre dans la zone à haute température, et la migration de l’humidité est bloquée, formant une différence interne entre le sec et l’humide.
Idées de dépannage : nettoyez d’abord la poussière sur le caisson de pulvérisation et la buse d’air, et corrigez la pression du vent des deux côtés ; puis produisez par lots selon l’essence du bois, l’épaisseur du placage et la teneur en humidité initiale. Utilisez un contrôle de température segmenté, un préchauffage à basse température dans la section avant, une évaporation uniforme dans la section intermédiaire et un contrôle de l’humidité dans la section arrière afin de ralentir la libération des contraintes et de réduire le scellement de surface.
2. Le placage est voilé, ondulé et les bords sont retroussés.
Phénomène : après séchage, la surface du panneau est bombée et des bords ondulés apparaissent. Il est difficile de l’ajuster lors de l’assemblage horizontal et du collage ultérieurs, et la colle a tendance à se décoller.
Beaucoup de gens croient à tort que la température est simplement trop élevée, mais le véritable cœur du problème est un déséquilibre de la contrainte de retrait au séchage. Il existe des différences entre les taux de retrait tangentiel et radial du bois. Lorsqu’une face du placage est fortement chauffée et que l’autre face est faiblement ventilée, ou que le réglage de la pression des rouleaux est déraisonnable, les placages minces sont sujets à un retrait unidirectionnel. Les bois à croissance rapide tels que l’eucalyptus et l’hévéa présentent une forte contrainte interne après le déroulage. Si la température augmente trop vite et que l’humidité n’est pas évacuée à temps, l’eau sur les bords se perdra beaucoup plus rapidement que dans la partie centrale, provoquant une déformation ondulée. Le modèle à retournement souffrira également d’un décalage du moment du retournement, ce qui fera que la planche unique restera instable dans la cavité, et certaines de ses parties resteront longtemps suspendues dans l’air et seront chauffées.
Points de traitement : donner la priorité à la réduction de la vitesse de chauffage, ne pas augmenter aveuglément la température ; vérifier le parallélisme des rouleaux et la pression des rouleaux, et réduire de manière appropriée la pression des rouleaux pour les placages minces ; stabiliser la dépression d’évacuation de l’humidité afin d’éviter une humidité locale élevée et un étouffement ; ajouter une zone de stockage à refroidissement lent après le déchargement pour laisser aux placages le temps de libérer les contraintes, et ne pas les empiler directement à l’air libre.
3. Fissures à l’extrémité du placage, fines lignes sur la surface du panneau et fils soufflés
Phénomène : les fissures d’extrémité et les fines fissures sur la surface du panneau sont concentrées à la sortie de décharge. Plus l’épaisseur est fine (0,3–0,8 mm), plus elles apparaissent facilement.
L’essence du fendillement réside dans le fait que la vitesse d’évaporation de l’eau dépasse la limite de tolérance des fibres de bois. L’impact à haute température et une vitesse de ligne excessive sont des déclencheurs à haute fréquence ; il existe une autre situation facile à négliger : le placage a déjà été séché en dessous du point de saturation des fibres, et s’il continue d’être surséché, les fibres perdront leur ténacité, et une légère contrainte déchirera directement le grain du bois. Dans les séchoirs à pression chaude, la vapeur ne peut pas être évacuée à temps, et la vapeur d’eau s’accumule à l’intérieur de la surface du panneau, provoquant l’éclatement instantané de la surface du panneau lors de la libération de la pression.
Jugement distinctif : les fissures aux extrémités sont principalement dues à une vitesse de séchage trop rapide ; les fines lignes dispersées sur la surface du panneau sont principalement dues à une teneur en humidité finale trop basse et à un séchage excessif ; en cas de rupture partielle des fils, concentrer la vérification sur la zone correspondante où l’air chaud souffle directement, le bec d’air étant orienté vers le placage. Plan d’ajustement : abaisser la température de la première section et ralentir la vitesse de ligne ; verrouiller la limite inférieure de la teneur en humidité cible et s’appuyer sur la régulation en boucle fermée de l’humidimètre en ligne pour éviter le sur-séchage ; installer une structure de déviation face à la sortie d’air du placage afin de réduire le soufflage direct et violent.
4. La surface du placage est grise, noire et brûlée.
Phénomène : La surface du panneau présente une couleur terne, avec des taches de brûlure locales, et dans les cas graves, la surface est carbonisée, ce qui affecte le collage et la qualité d’aspect.
Les points focaux proviennent généralement de deux directions : la température de l’air chaud du côté de la source de chaleur dépasse la norme, il existe des zones mortes locales de circulation d’air chaud, et les placages restent longtemps dans des zones à haute température ; le brûleur à biomasse brûle insuffisamment, et les gaz de combustion transportent des particules de carbone dans la cavité de séchage qui adhèrent à la surface des placages. En outre, la surface du rouleau présente des dépôts de colle et de carbone, et le contact direct avec le placage à haute température forme également de nombreuses marques de brûlure.
Dépannage : vérifier d’abord les conditions de combustion, contrôler l’étanchéité du système d’échange thermique pour empêcher la fumée de pénétrer dans la cavité ; nettoyer les résidus de colle et la poussière à la surface du rouleau ; réguler la température de la zone la plus chaude afin d’éviter que les panneaux restent longtemps dans la zone à haute température.
II. Défauts de convoyage et de transmission
1. Déviation du placage, coincement, blocage interne et « embouteillage »
Phénomène : le placage se décale d’un côté dans la machine, se coince dans l’interstice des rouleaux, renverse la plaque, s’accumule et bloque les matériaux, et la ligne de production est contrainte de s’arrêter.
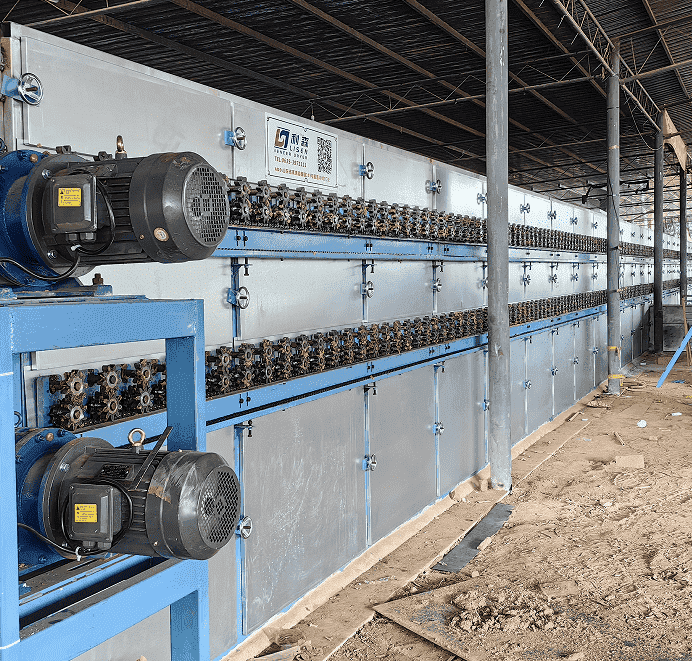
Le séchoir à rouleaux se concentre sur le parallélisme de l’axe des rouleaux et sur la correspondance entre l’écartement des rouleaux et l’épaisseur du placage ; la chaîne présente une tension irrégulière, la transmission des différentes sections n’est pas synchronisée, la section avant délivre rapidement les plaques tandis que la section arrière achemine lentement, ce qui provoque l’empilement des plaques. Les problèmes courants des retourneuses comprennent le désordre du minutage des mouvements de retournement et l’aspiration instable de la plaque supérieure à dépression. Les impuretés présentes dans les matières premières peuvent également provoquer des coincements : des morceaux d’écorce, des nœuds de bois, des clous et des blocs de colle dure sèche se fixent à la surface des rouleaux, formant des points d’accroche en relief qui accrochent le bord avant du placage.
Direction de la maintenance : étalonner régulièrement le niveau et le parallélisme des rouleaux, unifier la vitesse de conversion de fréquence dans chaque zone ; nettoyer les dépôts sur la surface des rouleaux ; vérifier régulièrement la conduite de pression négative du système d'alimentation sous vide afin de garantir l'alignement de l'alimentation et de réduire l'introduction de plaques de travers.
2. Bruit anormal dans la transmission, surchauffe du réducteur et alarme de surcharge du moteur
Phénomène : vibrations continues et bruit anormal pendant le fonctionnement, échauffement rapide du carter et déclenchements fréquents pour surcharge.
Causes courantes : niveau d'huile lubrifiante insuffisant, vieillissement de la qualité de l'huile ; manque d'huile prolongé et usure des roulements ; tension de chaîne inégale, charge excentrée ; perte de phase dans l'alimentation triphasée. De nombreuses usines ne rajoutent de l'huile lubrifiante qu'après une panne et n'établissent pas de cycle de maintenance en fonction du temps de fonctionnement. Le taux de dégradation de l'huile lubrifiante s'accélère nettement dans des conditions de haute température.
Normaliser l’exploitation et la maintenance : établir un registre de lubrification pour distinguer les cycles de lubrification des réducteurs, des roulements et des chaînes ; écouter les bruits anormaux et mesurer le courant à vide avant le démarrage de la machine ; arrêter la machine pour la refroidir en cas de surchauffe, et ne pas poursuivre la production en cas de défaut afin d’éviter le blocage et l’endommagement des engrenages et des roulements.
III. Problèmes liés à l’ingénierie thermique, au drainage de l’humidité et au système de source de chaleur
1. Chauffage lent, faible efficacité thermique globale et consommation d’énergie élevée
Phénomène : la température de consigne est difficile à atteindre, l’alimentation en combustible ou en vapeur doit être augmentée en continu, et la consommation d’énergie par unité de panneau dépasse la norme.
Donnez la priorité à l’étanchéité : la couche d’isolation de la cavité de séchage est endommagée, de l’air froid fuit par la porte d’accès, la bride du conduit d’air et le joint du clapet, et une grande quantité de chaleur s’échappe ; ensuite, le rapport d’évacuation de l’humidité est déséquilibré, le ventilateur d’évacuation de l’humidité est trop puissant et l’air chaud est directement extrait ; l’évacuation de l’humidité est trop faible, l’intérieur de la cavité est saturé d’une humidité élevée et l’humidité ne peut plus continuer à s’évaporer, ce qui bloque le séchage. Le modèle de chauffage à la biomasse dépend aussi de la répartition de l’air du brûleur et de la pureté des particules de combustible. Une combustion incomplète entraînera une insuffisance de chaleur et une accumulation de cendres qui obstruera l’échangeur de chaleur.
Idées d’optimisation : réparer l’isolation et sceller les points de fuite d’air ; ajuster la variation de fréquence du ventilateur d’extraction d’humidité afin de maintenir une pression négative stable ; nettoyer régulièrement l’échangeur de chaleur et l’accumulation de poussière dans les tubes d’échange thermique afin de garantir l’efficacité de l’échange de chaleur ; disposer d’une ligne de production associée à la chaleur résiduelle du four, utiliser la chaleur résiduelle selon une cascade raisonnable et réduire la charge de la source de chaleur principale.
2. L’eau qui goutte du cylindre de drainage de l’humidité et la condensation à l’intérieur de la cavité reviennent sous forme d’humidité.
Phénomène : de l’eau goutte de la paroi extérieure du tuyau de drainage de l’humidité, des gouttes d’eau se condensent sur le haut de la cavité et des gouttelettes tombent sur le placage, provoquant une réhumidification locale, un noircissement et de la moisissure.
La raison fondamentale est que l’air chaud et humide se refroidit et se condense dans la conduite. Lorsque la température de séchage est basse et que le débit d’air d’évacuation de l’humidité est insuffisant, la vapeur d’eau n’a pas le temps d’être évacuée et se liquéfie dans la section à basse température du conduit d’air ; ce phénomène est plus marqué en automne et en hiver, lorsque la température ambiante est basse. L’eau condensée reflue dans la chambre de séchage, créant un cercle vicieux.
Solution : augmenter la vitesse du vent d’évacuation de l’humidité et raccourcir le temps de séjour de la vapeur d’eau ; isoler les conduites d’évacuation de l’humidité pour éviter le refroidissement et la condensation sur la paroi extérieure ; ajouter un dispositif de drainage sur les conduites afin d’évacuer à temps l’eau condensée et d’empêcher les gouttelettes d’eau de refluer vers la zone du placage.
3. Fortes fluctuations de température et régulation de température instable
Phénomène : les relevés de l’instrument de régulation de température fluctuent à la hausse et à la baisse, et l’écart de température au sein d’une même zone de température est important.
Les principales causes sont une alimentation instable de la source de chaleur : alimentation irrégulière en combustible de biomasse, cokéfaction et obstruction du foyer ; pression instable dans le circuit de vapeur, défaillance du purgeur ; accumulation de poussière sur la sonde du capteur de température et positionnement inapproprié, de sorte que ce qui est mesuré n’est pas la température effective de l’air chaud sur le panneau. Si le capteur est recouvert de poussière pendant une longue période, le signal de rétroaction sera faussé et le système de régulation de température continuera d’être mal ajusté.
Traitement : nettoyer régulièrement la sonde et placer le point de mesure de température dans la zone principale de passage de l’air chaud à travers le placage ; réviser le mécanisme d’alimentation en combustion et les composants de déshydratation de la vapeur ; privilégier une régulation de température indépendante par sections afin que chaque zone n’interfère pas avec les autres.
4. Résumé des problèmes systémiques et suggestions de gestion à long terme
Les défaillances du séchoir à placage peuvent sembler être causées par des problèmes de qualité du placage ou par des bruits anormaux de l’équipement, mais en réalité, elles sont le plus souvent dues à une déconnexion entre les paramètres du procédé, la gestion des matières premières et la maintenance de l’équipement. De nombreux fabricants se contentent d’ajuster temporairement les paramètres lorsqu’ils produisent des produits défectueux, sans établir de registre des procédés par essence et par épaisseur. L’eucalyptus, le bois d’hévéa, le bouleau et le placage technique partagent un même jeu de paramètres, et sont intrinsèquement sujets au fendillement et à la déformation.
Le contrôle à long terme peut être divisé en trois points : premièrement, le pré-contrôle des matières premières, l’empilement des placages déroulés, le marquage de la teneur en humidité initiale et le rejet des produits défectueux présentant des écarts d’épaisseur excessifs et de grandes plaques d’écorce ; deuxièmement, l’établissement d’un mécanisme d’inspection hiérarchique, les inspections quotidiennes se concentrant sur la pression du vent, le drainage de l’humidité et la forme de la surface des rouleaux. Nettoyer l’état et les capteurs, plutôt que de se contenter de regarder le thermomètre ; troisièmement, accorder une attention particulière à la maintenance lors de l’arrêt. Les conduits d’échange thermique, les rouleaux, les chaînes de transmission et les joints sont des pièces sujettes à l’usure. Elles vieillissent rapidement dans des environnements à haute température et à forte humidité. La maintenance préventive coûte bien moins cher que les réparations après panne.
Le cœur du processus de séchage ne consiste pas à rechercher des températures plus élevées et plus rapides, mais à maintenir une contrainte de séchage stable, un champ d’air chaud uniforme et un rythme raisonnable d’élimination de l’humidité, afin de trouver un équilibre entre la capacité de production, le rendement et la consommation d’énergie, de réduire la mise au rebut des placages et de stabiliser la qualité de toute la ligne de production de contreplaqué en aval.