English
 Español
 Русский
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Considérations clés dans la production de substrats pour revêtements de sol techniques
Considérations clés dans la production de substrats pour revêtements de sol techniques
Le substrat constitue le cadre structurel central des parquets en bois d’ingénierie. Sa stabilité, la qualité de son collage et sa teneur en humidité déterminent directement si le parquet fini subira un bombement, des fissures, un décollement ou une déformation. Comme les couches centrales et les placages de face sont les composants les plus critiques du substrat, les processus de déroulage, de séchage, de tri et d’assemblage revêtent une importance primordiale pour le contrôle de la qualité. La production doit être standardisée sur toute la chaîne de valeur — depuis la sélection des matières premières et le traitement des placages jusqu’au séchage, à la stabilisation, au collage, à l’assemblage, au pressage à chaud, au post-traitement et au stockage — afin d’atténuer les risques potentiels de production.
I. Gestion des matières premières : sélection différenciée pour les couches centrales et les placages de face
Le placage de face fait office de couche superficielle décorative ; c’est pourquoi l’on privilégie les bois feuillus aux motifs de veinage attrayants et aux textures fines, tels que le chêne, le bouleau ou le noyer noir. Les couches centrales assurent le soutien structurel, en utilisant généralement des bois tendres à croissance rapide comme le peuplier ou l’eucalyptus, qui offrent une densité modérée, un bon rapport coût-efficacité et une bonne stabilité au séchage. Pour tout lot donné, il est essentiel de sélectionner des essences de bois aux propriétés similaires afin de prévenir des contraintes internes excessives causées par un retrait inégal.
À l’arrivée à l’usine, les grumes doivent être triées afin d’écarter celles présentant des signes de dégradation, de dommages causés par les insectes, de gros nœuds morts ou de « cœur noir » (bois de cœur décoloré et dégradé). Les grumes doivent être stockées dans un endroit bien ventilé et ombragé, à l’abri de la lumière directe du soleil et de la pluie, afin de prévenir le développement localisé de moisissures ou un fendillement prématuré. Après avoir été débitées à longueur, les grumes subissent un processus d’étuvage ou de cuisson à l’eau pour ramollir le bois. Cela réduit sa dureté, ce qui minimise l’apparition de bavures, de déchirures ou de fragmentation lors des opérations de déroulage ou de tranchage. Pour les placages de face, la température et la durée de l’étuvage doivent être soigneusement contrôlées afin de garantir un processus plus doux, préservant l’intégrité des motifs naturels du grain du bois.
II. Points clés du processus pour la préparation du placage de face et de la couche centrale
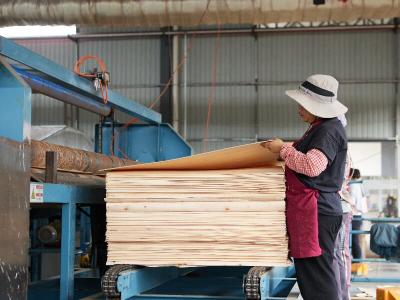
Les placages de face sont généralement produits par tranchage ou par déroulage semi-circulaire afin de garantir un motif de grain continu et esthétique. Les couches d’âme sont principalement produites par déroulage, l’objectif étant d’obtenir une épaisseur uniforme et une surface plane et régulière. Les réglages de l’ouverture de couteau et de la barre de pression sur les équipements de déroulage nécessitent un étalonnage régulier. Les tolérances d’épaisseur des placages doivent être strictement contrôlées ; une variation excessive d’épaisseur peut entraîner des chevauchements d’âme, des vides ou une surface irrégulière sur le panneau de base lors du processus ultérieur d’assemblage (empilage).
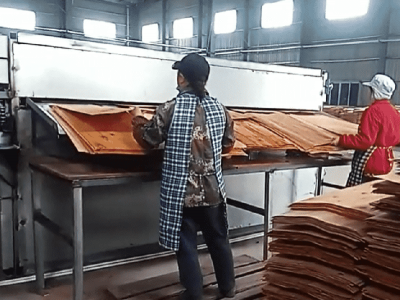
Après le tranchage rotatif, les placages humides doivent subir un premier processus de tri. Pour les placages de face, l’objectif est d’éliminer les pièces présentant un nombre excessif de nœuds vifs, de fissures, d’inclusions d’écorce ou de marques de couteau prononcées. Pour les placages de cœur, la priorité est d’écarter les pièces comportant de grands trous, de longues fissures ou des bavures importantes. Les défauts mineurs peuvent être réparés, tandis que les défauts graves doivent être écartés et empêchés d’entrer dans l’étape suivante de la production.
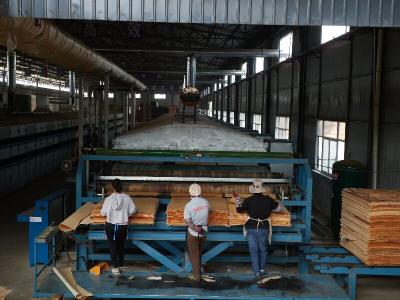
Le séchage est l’étape la plus critique du traitement des placages — et souvent celle où de nombreuses usines rencontrent des problèmes. Les placages humides sont introduits dans un séchoir, où ils doivent être séchés à basse température et à une vitesse constante et uniforme ; le séchage rapide à haute température est strictement interdit. La teneur en humidité des placages de face est généralement contrôlée entre 8 % et 10 %, tandis que pour les placages d’âme, elle est maintenue entre 8 % et 12 %. **Il est essentiel de maintenir la teneur en humidité des placages de face et d’âme aussi proche que possible. Si l’écart est trop important, les couches de face et d’âme se rétracteront à des rythmes différents lorsqu’elles seront exposées aux variations ultérieures de température et d’humidité, ce qui entraîne fréquemment un gauchissement de la surface ou une fissuration du placage de face.** Une fois séchés, les placages ne doivent pas passer immédiatement à la ligne de production suivante ; ils doivent plutôt être placés dans une salle de conditionnement afin d’équilibrer leur teneur en humidité. Cela permet à l’humidité interne d’être libérée de manière uniforme et élimine les contraintes induites par le séchage. L’environnement de conditionnement doit maintenir des niveaux stables de température et d’humidité. Les placages doivent être triés, clairement étiquetés et empilés séparément — en gardant les placages de face et d’âme à part — afin d’éviter qu’ils ne soient mélangés.
Le ponçage et le rognage des placages sont tout aussi importants. Les placages de cœur doivent être poncés pour éliminer les bords rugueux et les bavures, tandis que les placages de face ne nécessitent qu’un ponçage léger afin d’éviter d’endommager le fil du bois. Les placages de face doivent également être classés en fonction du motif du fil et des variations de couleur afin de répondre à des exigences d’assemblage spécifiques. Des techniques telles que le « book matching » et le « slip matching » doivent être regroupées séparément pour garantir une apparence cohérente dans le produit final.
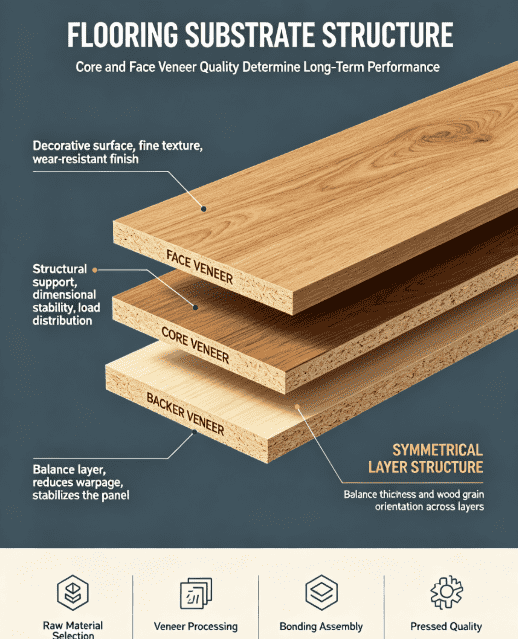
III. Collage et assemblage : une structure symétrique est essentielle à la stabilité du support
Les supports de revêtement de sol sont constitués d’une structure stratifiée symétrique. Le processus d’assemblage suit le principe de **l’alternance de l’orientation des fibres et de la stratification symétrique**, qui constitue la logique fondamentale de prévention de la déformation. Les directions des fibres des placages de face et des placages de cœur adjacents doivent être perpendiculaires les unes aux autres. Le nombre de couches de placage, leurs épaisseurs et les essences de bois utilisées doivent être aussi symétriques que possible sur les faces avant et arrière ; de nombreux cas de déformation du support proviennent d’un empilement asymétrique ou de configurations de placage incohérentes entre les deux faces.
Pendant le processus de collage, la quantité d’adhésif appliquée doit être ajustée en fonction de l’épaisseur du placage : utilisez moins de colle pour les placages de face minces et une quantité plus élevée pour les placages de cœur plus épais. Assurez-vous que l’adhésif est appliqué uniformément, sans manques ni accumulations excessives. Privilégiez l’utilisation d’adhésifs à faible teneur en formaldéhyde et respectueux de l’environnement, et surveillez régulièrement la teneur en matières solides et la durée de vie en pot de la colle ; n’utilisez jamais d’adhésif périmé. Après l’application, respectez un « temps d’assemblage ouvert » approprié (période de repos) pour permettre à l’adhésif de prendre partiellement ; cela évite le cloquage ou la formation de bulles d’air dans la ligne de colle lors du pressage à chaud. Ajustez cette durée en fonction de la température et de l’humidité de l’atelier — raccourcissez le temps dans les environnements à haute température pour éviter que l’adhésif ne durcisse prématurément et perde son efficacité.
Pendant le processus d’assemblage, effectuez des inspections rigoureuses : assurez-vous que les écarts entre les placages ne dépassent pas les limites spécifiées et comblez rapidement tout vide ou trou dans les placages de cœur. Positionnez correctement les placages de face (par exemple, face vers le bas, selon les exigences spécifiques du procédé) afin d’éviter d’inverser l’endroit et l’envers. Alignez soigneusement les placages pour éviter un désalignement des bords ou un chevauchement des placages de cœur. Une fois l’assemblage terminé, transférez rapidement l’ensemble à l’étape de pré-pressage. Le pré-pressage élimine l’air entre les couches, assure une adhésion initiale, facilite le transport et empêche l’assemblage de se désolidariser.
IV. Contrôle du processus pendant le pressage à chaud pour prévenir le délaminage et le cloquage
Le pressage à chaud est l’étape critique pour le collage et le formage. La température, la pression et la durée sont des variables interdépendantes et ne doivent pas être modifiées arbitrairement. Si la température est trop basse ou la durée trop courte, l’adhésif ne durcira pas complètement, ce qui entraînera une résistance de collage insuffisante et un risque élevé de délamination ultérieure. À l’inverse, si la température est trop élevée, les placages de face peuvent se carboniser ou se décolorer, et la ligne de colle peut devenir cassante. Une pression insuffisante conduit à un mauvais contact entre les placages et à la formation de vides, tandis qu’une pression excessive peut écraser les placages ou faire transpercer l’adhésif jusqu’à la surface.
Lors du pressage à chaud, il convient de surveiller attentivement la séquence d’évacuation de l’air et de recourir à une libération de pression par paliers afin d’expulser rapidement la vapeur d’eau présente à l’intérieur de l’assemblage du panneau ; l’accumulation de cette vapeur est la principale cause de cloquage dans le substrat. Des échantillons de chaque lot de production sont conservés et soumis périodiquement à des essais de pelage après immersion et de résistance d’adhérence afin de garantir que la durabilité de la couche adhésive respecte les normes requises.
Après le pressage à chaud, les panneaux de base ne doivent pas être poncés ni découpés immédiatement. Ils doivent être retirés de la ligne de production pour une phase de conditionnement secondaire (maturation) afin de permettre aux contraintes internes générées lors du pressage à chaud de se dissiper. Si les panneaux sont découpés avec précision alors que des contraintes internes subsistent, ils continueront à se déformer lors du stockage, de la transformation ou de l’utilisation finale ultérieurs, ce qui entraînera une augmentation significative du taux de reprise.
V. Poncage, dressage des chants et contrôle qualité : le dernier verrou
Une fois conditionnés, les panneaux de base subissent un ponçage de calibrage en épaisseur. L’utilisation d’une séquence de bandes abrasives — du grain grossier au grain fin — garantit une épaisseur uniforme et une surface plane. La quantité de matière retirée du placage de surface doit être strictement contrôlée afin d’éviter de poncer à travers le placage ou d’endommager son grain. De plus, toute la poussière de ponçage doit être soigneusement éliminée ; la poussière résiduelle peut nuire à l’adhérence des couches de finition ultérieures, entraînant des défauts tels que des taches blanches ou une mauvaise adhérence du revêtement.
Les bords sont parés selon les spécifications, éliminant les bavures et l’excès d’adhésif. Chaque panneau fini est inspecté : la surface est contrôlée pour déceler des fissures du placage, des variations de couleur, des enfoncements, des remontées d’adhésif ou des cloques ; la couche centrale est examinée pour détecter des vides, des chevauchements de placages ou des cavités. De plus, des échantillons sont testés pour leur taux d’humidité, leur module de rupture (résistance à la flexion), leur module d’élasticité et leurs niveaux d’émission de formaldéhyde. Les produits non conformes sont isolés en vue d’une réparation ou d’une mise au rebut ; ils ne doivent jamais être mélangés au stock conforme.
VI. Environnement de l’atelier, stockage et gestion des lots
La température et l’humidité dans l’atelier de production doivent être maintenues stables. Dans les régions humides du sud, la déshumidification est nécessaire, tandis que dans les régions sèches du nord, l’humidité doit être augmentée modérément. Cela empêche les placages et les produits semi-finis d’absorber ou de perdre rapidement de l’humidité entre les étapes de transformation. Les placages de surface sont particulièrement délicats ; une exposition prolongée à l’air sec peut facilement les faire se rétracter et se fissurer. Les placages non utilisés doivent être recouverts d’un film protecteur.
Dans l’entrepôt, les panneaux finis doivent être stockés hors du sol et à l’écart des murs, placés sur des poutres de support (calage) et empilés soigneusement. La hauteur des piles doit être contrôlée afin d’éviter toute déformation causée par une pression excessive. L’entrepôt doit être maintenu au sec et protégé de la pluie, avec une ventilation adéquate pour empêcher les panneaux du bas de devenir humides ou moisis. La gestion par lots est mise en œuvre tout au long du processus de production. Chaque lot — depuis les grumes brutes, les placages de face et les placages de cœur jusqu’aux adhésifs et aux cycles de pressage à chaud — est méticuleusement enregistré, ce qui permet une traçabilité rapide jusqu’à l’étape de production spécifique en cas de problème de qualité.
La qualité d’un support de revêtement de sol ne dépend pas de la perfection d’une seule étape du processus, mais plutôt du contrôle équilibré de toute la chaîne de production, englobant à la fois les placages de face et les placages d’âme. Si le placage de face détermine l’apparence du produit, le placage d’âme dicte sa stabilité structurelle. De l’étuvage des grumes, du déroulage et du séchage des placages, et du conditionnement de la teneur en humidité jusqu’à l’assemblage symétrique, au pressage à chaud précis et à la relaxation des contraintes, toute négligence dans ces détails peut entraîner des réclamations qualité concernant le revêtement de sol fini. Le maintien d’une teneur en humidité stable, d’une structure stratifiée symétrique et d’un collage fiable demeure le principe fondamental et durable de la production de supports.