English
 Español
 Русский
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Comment réduire les coûts de main-d'œuvre dans la production de placage ?
Stratégies pratiques pour optimiser les coûts de main-d’œuvre dans la production de placage
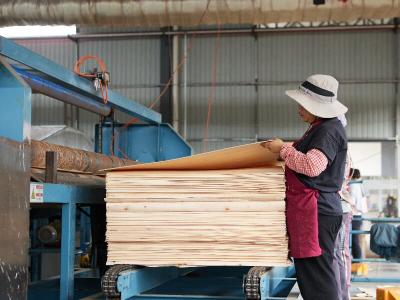
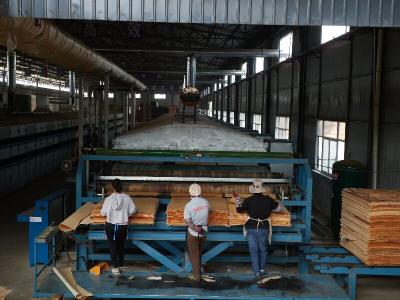
Dans un contexte de concurrence exacerbée dans l’industrie de la transformation du bois, de hausse des coûts de main-d’œuvre et de difficultés persistantes de recrutement et de fidélisation, la maîtrise des coûts de main-d’œuvre dans la production de placages — un processus amont essentiel de la fabrication de bois d’ingénierie — est devenue une percée décisive pour les usines cherchant à réduire les coûts, à accroître l’efficacité et à renforcer leur compétitivité sur le marché. La production de placages implique des flux de travail complexes à plusieurs étapes — notamment l’alimentation et l’alignement, le séchage et le transfert, le tri et le classement, le retournement et la réparation, l’empilage et l’emballage, ainsi que le nettoyage du site. Historiquement, ce processus a fortement reposé sur la main-d’œuvre manuelle, entraînant de nombreux postes, une charge physique élevée, une productivité du travail inégale et d’importants gaspillages de main-d’œuvre. Pour les fabricants de placages, un défi majeur consiste à rationaliser scientifiquement les effectifs et à réduire les coûts de main-d’œuvre improductifs sans compromettre la qualité des produits ni perturber les calendriers de production. S’appuyant sur l’expérience opérationnelle de terrain, cet article présente une stratégie de réduction des coûts de main-d’œuvre actionnable et reproductible selon quatre dimensions : la modernisation des équipements, l’optimisation des processus, la gestion des rôles et l’autonomisation du management.
I. Cibler les tâches répétitives : remplacer le travail manuel de base par l'automatisation
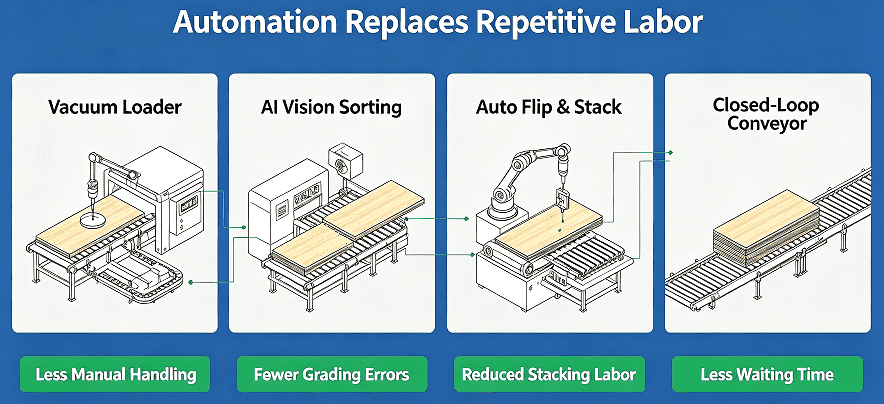
Dans la production de placage, plus de 60 % de la main-d'œuvre de première ligne est consacrée à des tâches répétitives de base nécessitant peu de compétences techniques. Ces postes – caractérisés par un travail monotone, des exigences physiques élevées et un fort turnover – représentent une source majeure de gaspillage de coûts de main-d'œuvre et offrent les opportunités les plus rapides de réduction des coûts. L'introduction stratégique de l'automatisation pour remplacer le travail manuel réduit non seulement considérablement les effectifs, mais atténue également des problèmes tels que les erreurs, les dommages et l'inefficacité associés à la manipulation manuelle, réduisant ainsi simultanément les coûts et améliorant la qualité.
En ce qui concerne l'alimentation, le déchargement et le transfert des matériaux, les modèles de production traditionnels reposent entièrement sur la main-d'œuvre pour charger, décharger et déplacer les placages entre les étapes de transformation. Cette approche nécessite non seulement une grande équipe de manutentionnaires dédiés, mais entraîne également des problèmes tels que l'endommagement des panneaux par impact et le désalignement, ce qui augmente en fin de compte les coûts liés à la reprise. En introduisant des alimentateurs automatiques de placage à vide, des équipements de chargement et de déchargement entièrement automatisés et des lignes de convoyage en boucle fermée, le système permet une automatisation transparente sur l'ensemble du processus, du déroulage au séchage jusqu'à la sortie. Cela élimine complètement les tâches manuelles telles que le levage, l'arrangement et le transport des feuilles de placage. Une seule ligne de production peut directement réduire la main-d'œuvre nécessaire à la manutention des matériaux de deux à quatre postes, tout en garantissant un empilement soigné, un transport stable et une réduction des déchets de matériaux.
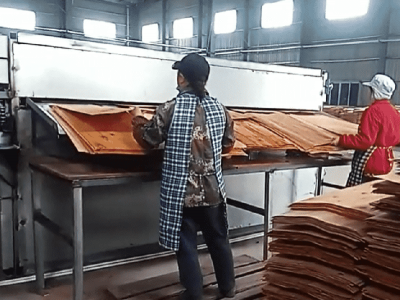
Lors de l’étape de tri et de classement, les méthodes manuelles traditionnelles reposent fortement sur l’expérience des ouvriers et nécessitent une main-d’œuvre importante pour détecter les fissures, les trous et les variations d’épaisseur. Ces méthodes entraînent non seulement des coûts de main-d’œuvre élevés, mais aussi des normes de classement incohérentes, des erreurs (mauvaise classification ou défauts manqués) et une faible efficacité. Équipé d’un système de tri visuel alimenté par l’IA, l’équipement utilise l’imagerie haute définition et des algorithmes intelligents pour identifier rapidement et précisément les défauts et attribuer automatiquement les catégories. Une seule machine peut remplacer trois à six trieurs, offrant une précision et une stabilité bien supérieures au travail manuel, ce qui réduit ainsi au minimum les coûts de main-d’œuvre supplémentaires liés au retri et à la reprise.
Lors de l’étape finale d’empilage et de conditionnement, l’application de retourneuses de placage entièrement automatisées et de empileuses intelligentes remplace les opérations manuelles de retournement, de palettisation et d’empilage. Ces systèmes s’adaptent à diverses dimensions de placage — de grandes à petites feuilles — et résolvent les problèmes liés à la main-d’œuvre manuelle, tels que la faible efficacité causée par une flexion prolongée et un empilage irrégulier, tout en rationalisant considérablement les besoins en personnel pour les opérations en aval. De plus, des systèmes intégrés de collecte automatique des déchets recueillent les copeaux de bois et les chutes, éliminant la tâche fastidieuse de nettoyage manuel et réduisant davantage le besoin de personnel auxiliaire.
II. Rationaliser les processus de production et regrouper les rôles redondants pour libérer la productivité humaine
Pour les petites et moyennes usines de placage, le coût d’investissement élevé d’une automatisation complète rend difficile une mise en œuvre à grande échelle à court terme. Par conséquent, l’optimisation des processus et la consolidation des rôles — qui n’exigent pas d’investissements massifs — constituent des stratégies clés pour réduire rapidement les coûts de main-d’œuvre. De nombreuses lignes de production souffrent d’une division des rôles trop fine, de chevauchements de responsabilités et d’une charge de travail inégale ; les rôles sous-utilisés entraînent un gaspillage des ressources humaines. En rationalisant les processus et en restructurant les rôles, les usines peuvent maximiser l’efficacité de leur main-d’œuvre existante.
La première étape consiste à optimiser la répartition des rôles en mettant en œuvre un modèle où « une personne assume plusieurs rôles » et « un rôle englobe plusieurs compétences ». Il s’agit de décomposer de manière exhaustive les tâches de chaque poste sur la ligne de production et de regrouper les fonctions fragmentées — telles que les inspections, le nettoyage sur site, le transport des produits semi-finis et l’assistance de base à l’équipement — afin de dépasser le modèle rigide « une personne par poste ». Grâce à une formation initiale unifiée, les travailleurs de première ligne peuvent maîtriser plusieurs compétences de base, ce qui élimine les temps morts et le gaspillage de main-d’œuvre, et permet ainsi d’accroître l’efficacité opérationnelle globale sans augmenter les effectifs.
Deuxièmement, optimiser la planification de la production pour éliminer les heures de travail gaspillées. Les schémas de poste doivent être ajustés de manière flexible en fonction de la capacité de coupe rotative, des cycles de séchage et des volumes de commandes, en abandonnant les horaires fixes rigides au profit d'une allocation dynamique de la main-d'œuvre qui répond aux pics et aux creux de production ; cela permet d'annuler les quarts de nuit redondants et les postes inactifs pendant les périodes de faible production. Simultanément, rationaliser les transitions de processus et identifier les goulots d'étranglement de production. Gérer de manière proactive la maintenance des équipements, l'approvisionnement en matériaux et la coordination des processus pour éviter les temps d'arrêt des travailleurs causés par des arrêts d'équipement, des pénuries de matériaux ou des flux de travail disjoints, éliminant ainsi les coûts de main-d'œuvre gaspillés.
De plus, rationalisez la main-d'œuvre dans le processus de réparation à la source. La réparation du placage est une tâche à forte intensité de main-d'œuvre, une grande partie de la charge de travail provenant des défauts causés par des processus de déroulage en amont de qualité inférieure. En optimisant les paramètres de coupe, en standardisant le serrage des grumes et en effectuant un entretien régulier des équipements, les entreprises peuvent réduire des problèmes tels que les fissures du placage, l'épaisseur inégale et les défauts de surface. Réduire le taux de panneaux non conformes diminue la charge de réparation à la source, permettant une réduction progressive du personnel de réparation et réalisant des économies de coûts et des gains d'efficacité.
III. Affiner la gestion sur site pour éliminer le gaspillage de main-d'œuvre dans les détails
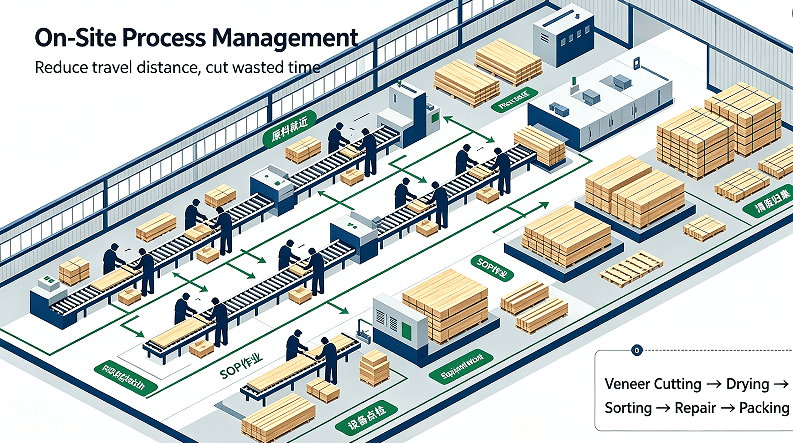
Pour de nombreuses usines de placage, les coûts de main-d’œuvre élevés ne proviennent pas d’un effectif excessif, mais d’une gestion laxiste sur le site qui permet un gaspillage important de main-d’œuvre « caché ». Des problèmes tels que les déplacements inutiles, les opérations non standardisées, le travail répétitif et les coûts de formation excessifs s’accumulent avec le temps, entraînant une perte substantielle de main-d’œuvre. Une gestion raffinée sur le site offre une méthode à investissement nul et à haut rendement pour réduire les coûts.
Optimiser la disposition des matériaux sur site pour garantir qu'ils soient positionnés près du point d'utilisation. Réorganiser l'agencement des matériaux le long de la ligne de production en plaçant les grumes brutes, les placages en attente de traitement, les panneaux finis et les fournitures d'emballage à proximité de leurs postes de travail respectifs. Cela réduit la distance que les travailleurs doivent parcourir pour récupérer ou déposer les matériaux, diminuant considérablement le temps de marche non productif et maximisant la durée du travail réel et productif. Simultanément, établir des protocoles standardisés d'empilement des matériaux pour éliminer le besoin de tâches répétitives—telles que la recherche ou la réorganisation des matériaux—causées par un agencement désorganisé.
Mettre en œuvre des procédures opératoires standardisées (SOP). Établir des lignes directrices uniformes et standardisées pour les principaux rôles manuels — tels que l’empilage de planches, le tri, la réparation et l’emballage — qui définissent clairement les flux opérationnels, les exigences des tâches et les normes de qualité, éliminant ainsi les pratiques de travail arbitraires. La standardisation augmente non seulement l’efficacité opérationnelle, mais raccourcit aussi les périodes de formation des nouveaux employés et atténue les pertes de productivité et les coûts de reprise associés au roulement du personnel. En outre, des normes uniformes réduisent l’erreur humaine, évitant les coûts de main-d’œuvre supplémentaires engendrés par un tri ou des réparations secondaires.
Renforcer la maintenance préventive des équipements pour assurer la continuité de la production. Élaborer des calendriers d'inspection et d'entretien réguliers des équipements, en effectuant une maintenance de routine sur les machines critiques telles que les tours rotatifs, les sécheuses et les systèmes de convoyeurs. Identifier de manière proactive les défauts potentiels afin de minimiser la probabilité de temps d'arrêt imprévus et d'interruptions liées aux réparations. Un fonctionnement stable des équipements garantit un rythme de production constant, évitant les arrêts de travail fréquents causés par des problèmes d'équipement ou la nécessité d'ajustements répétés, et éliminant complètement le gaspillage de main-d'œuvre attribuable aux problèmes d'équipement.
IV. Optimiser l'évaluation des performances pour libérer la valeur du capital humain
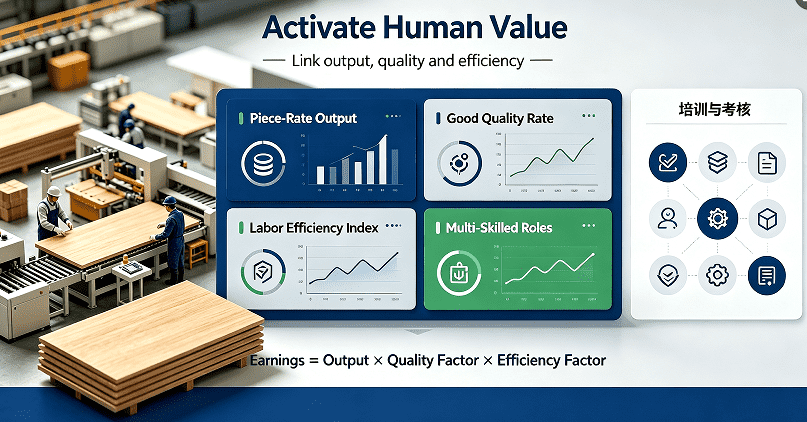
Maîtriser les coûts de main-d’œuvre ne consiste pas simplement à réduire les effectifs ou à baisser les salaires ; l’objectif central est d’optimiser l’efficacité du travail et de garantir que chaque unité d’investissement en main-d’œuvre génère une valeur proportionnelle. Des mécanismes défectueux de rémunération et d’évaluation peuvent affaiblir la motivation des travailleurs et réduire l’efficacité ; tandis que les coûts de main-d’œuvre peuvent sembler stables en apparence, un gaspillage important des ressources humaines existe souvent en dessous. Perfectionner le système d’évaluation des performances stimule efficacement l’initiative des employés, permettant d’atteindre les objectifs multiples d’amélioration de la qualité, d’augmentation de l’efficacité et de réduction des coûts.
Abandonnez les simples modèles de salaire horaire et mettez en place un mécanisme d’évaluation complet fondé sur « le travail à la pièce, la qualité et l’efficacité ». Liez directement la rémunération des travailleurs à des indicateurs tels que la production de placage, les taux de rendement (qualité), la consommation de matériaux et l’efficacité opérationnelle, afin d’éliminer les problèmes de « relâchement » et de faible productivité souvent associés aux systèmes de salaire horaire. Parallèlement, des dispositifs incitatifs — récompensant l’efficacité, la qualité et les économies de coûts — devraient être mis en place pour encourager les travailleurs à améliorer proactivement l’efficacité opérationnelle, à contrôler strictement la qualité des produits et à réduire au minimum le gaspillage de matériaux. Cela permet de s’attaquer aux causes profondes des coûts de main-d’œuvre liés aux reprises et à l’inefficacité.
Un système d'évaluation des performances pour des rôles spécifiques devrait être mis en place, avec des examens réguliers des données d'efficacité du travail. Les rôles caractérisés par une charge de travail insuffisante, une faible efficacité ou une redondance devraient être rapidement ajustés ou optimisés. À l'inverse, les employés qui démontrent une grande efficacité et des compétences polyvalentes devraient se voir offrir des opportunités de promotion et d'augmentation de salaire ; cela optimise la structure de la main-d'œuvre, élimine les employés à faible efficacité et favorise une équipe de production allégée et performante. De plus, des formations régulières aux compétences devraient être menées pour améliorer les capacités opérationnelles globales des employés, créant ainsi une main-d'œuvre polyvalente capable de gérer plusieurs rôles et augmentant ainsi l'utilisation globale de la main-d'œuvre.
V. Combiner des stratégies à court et à long terme pour une réduction durable des coûts et une amélioration de l'efficacité
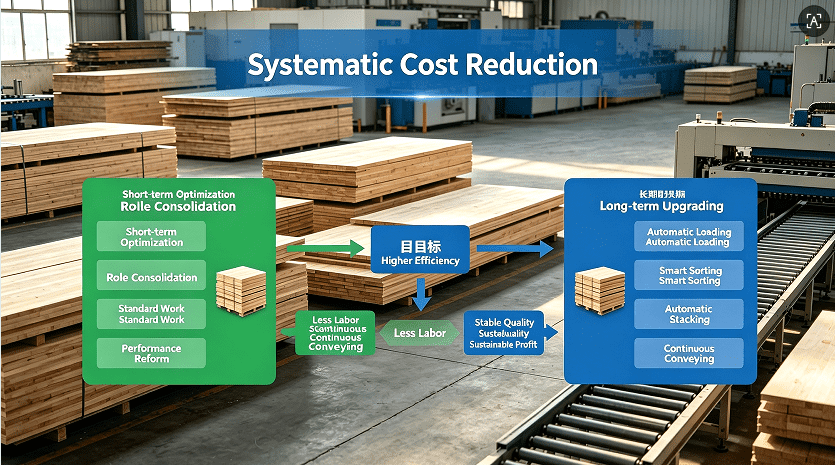
Optimiser les coûts de main-d’œuvre dans la production de placage est un effort systématique et continu ; il ne s’agit pas simplement de moderniser les équipements ou de réduire le personnel, mais cela exige une combinaison de stratégies à court et à long terme et une approche multidimensionnelle. À court terme, des mesures à coût nul et rapidement applicables — telles que la consolidation des rôles, l’optimisation des processus, la standardisation des opérations et la réforme de la gestion de la performance — peuvent être utilisées pour redynamiser la main-d’œuvre existante et réduire les pertes inutiles. À moyen et long terme, les usines peuvent progressivement passer à des équipements automatisés en fonction de la capacité de production et du volume de commandes, en remplaçant les rôles manuels répétitifs ou physiquement exigeants afin d’établir un modèle de production hautement efficace où l’automatisation joue le rôle principal et la main-d’œuvre manuelle un rôle de soutien.
Au milieu de la tendance générale de l'industrie vers des opérations raffinées, la gestion des coûts de main-d'œuvre ne consiste plus simplement à réduire les coûts ; elle reflète les capacités de gestion de la production et la compétitivité de base. Ce n'est qu'en optimisant continuellement les processus de production, en modernisant les équipements, en affinant la gestion de l'atelier et en libérant la valeur du capital humain que les entreprises peuvent strictement contrôler les coûts de main-d'œuvre tout en garantissant la qualité des produits et en améliorant l'efficacité. Cela permet aux entreprises de production de placage d'atteindre une croissance stable et une rentabilité à long terme sur un marché hautement concurrentiel.