English
 Español
 Русский
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Une analyse du processus de production du placage de bois d'ingénierie
Une analyse du processus de production du placage de bois d'ingénierie
Dans les domaines de la décoration intérieure, de la fabrication de meubles et de l’aménagement intérieur, le placage de bois d’ingénierie est devenu une alternative principale au placage de bois naturel. Contrairement au placage naturel traditionnel, le placage d’ingénierie utilise des technologies modernes de modification du bois pour surmonter les limites du bois naturel — telles que le grain irrégulier, les défauts fréquents et la rareté des ressources. Il offre de nombreux avantages, notamment des motifs de grain uniformes, de riches options de couleurs, une grande stabilité, un bon rapport coût-efficacité et une durabilité environnementale, ce qui le rend parfaitement adapté aux exigences d’une production moderne de matériaux de construction à grande échelle et de haute qualité. Un processus de production raffiné et standardisé est essentiel pour garantir la qualité supérieure du placage d’ingénierie ; plus précisément, l’étape de séchage est cruciale pour contrôler la stabilité et les résultats de moulage. Par conséquent, l’application intelligente des séchoirs à placage détermine directement la qualité et la durée de vie du produit fini.
I. Caractéristiques fondamentales et valeur d’application du placage de bois d’ingénierie
Le placage de bois d’ingénierie — également appelé placage modifié ou reconstitué — est un matériau de revêtement décoratif créé à partir d’essences de bois courantes à croissance rapide comme base. Grâce à des procédés de modification physique et chimique, le veinage et la couleur du bois sont reconstruits, puis suivis d’un tranchage de précision. Son avantage principal réside dans le fait d’être « issu de la nature tout en étant supérieur à la nature » : il conserve la texture naturelle et la sensation chaleureuse du bois massif tout en utilisant une optimisation artificielle pour éliminer les défauts courants du bois naturel, tels que les fissures, les nœuds, les trous d’insectes et les irrégularités de couleur.
En termes d’application, le placage d’ingénierie peut reproduire avec précision les motifs de grain de bois haut de gamme comme le chêne, le noyer et l’ébène. Il est largement utilisé dans l’ameublement haut de gamme, les portes d’armoires, les planchers en bois massif, les intérieurs d’hôtels commerciaux et les revêtements muraux. De plus, son haut degré de personnalisation permet d’ajuster la densité du grain, la profondeur de la couleur et l’épaisseur selon la demande du marché, ce qui permet de s’adapter à divers styles de conception. Notamment, parce qu’il est transformé à partir de bois à croissance rapide, le placage d’ingénierie réduit considérablement la consommation d’essences de bois rares. Conformément aux principes de développement industriel vert et écologique, il constitue un exemple phare d’un produit innovant qui maximise l’utilisation efficace des ressources en bois.
II. Processus de production complet pour le placage de bois d’ingénierie
La production de placage de bois d'ingénierie est un processus industriel précis et continu. Chaque étape — du prétraitement du matériau de base à la découpe du produit fini — est soumise à un contrôle qualité rigoureux. Le flux de production principal comprend six grandes étapes : le prétraitement des grumes, la modification, l'assemblage et le formage du placage, le séchage et la fixation, le tranchage de précision et la finition finale. Le processus de séchage s'étend sur la phase de production principale, servant de lien critique entre les étapes précédentes et suivantes.
1. Prétraitement des grumes
Des grumes de haute qualité à croissance rapide — telles que le peuplier, l’eucalyptus et le sapin — sont sélectionnées comme matériau de base. Tout d’abord, un équipement de découpe transforme les grumes en billes de dimensions standard, qui subissent ensuite un écorçage, un nettoyage et un ramollissement. Le ramollissement est obtenu par trempage dans de l’eau chaude ou par traitement à la vapeur afin d’améliorer la flexibilité des fibres de bois ; cela évite la rupture ou l’endommagement des placages lors du déroulage et du tranchage ultérieurs, jetant ainsi les bases du processus de modification. Une fois ramollies, les billes sont transformées en placages uniformes et plats à l’aide d’un équipement de déroulage, et tout placage défectueux présentant des dommages importants ou des impuretés est écarté.
2. Modification par blanchiment et teinture
C’est l’étape essentielle pour personnaliser la texture et la couleur du placage de bois d’ingénierie. Le bois naturel à croissance rapide présente souvent une couleur de base irrégulière et un veinage monotone. Par conséquent, les placages subissent un processus de blanchiment pour éliminer les décolorations et pigments naturels, unifiant ainsi la couleur de base et éliminant les incohérences de couleur inhérentes. Après le blanchiment et un premier rinçage à l’eau suivi d’un égouttage, les placages entrent dans un atelier de teinture à température contrôlée. Selon les spécifications de conception, ils subissent une teinture par immersion ou par pulvérisation, permettant aux fibres du bois d’absorber pleinement le pigment. Cela crée des textures et des couleurs personnalisées régulières, uniformes et esthétiques, reproduisant l’apparence décorative de diverses essences de bois précieux.
3. Assemblage et collage des placages
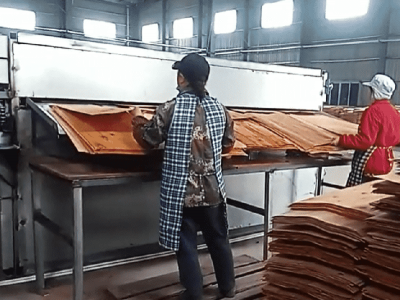
Après la teinture, les placages subissent un processus de réparation combinant main-d’œuvre et machines afin d’éliminer les légers défauts de surface. Ils sont ensuite disposés et assemblés selon des motifs de grain et des normes d’épaisseur prédéfinis. Un équipement de collage de précision applique l’adhésif uniformément sur les placages, qui sont ensuite liés et fixés au moyen d’un processus de pressage multicouche pour former des blocs de bois d’ingénierie structurellement stables. Cette étape exige un contrôle strict de la teneur en humidité des placages ; une humidité excessive entraîne un collage faible, un délaminage ultérieur et le développement de moisissures, tandis qu’une humidité insuffisante augmente la fragilité des fibres et le risque de fissuration. Par conséquent, le processus de séchage et de fixation est essentiel pour garantir la qualité du collage.
4. Processus de séchage et de fixation (étape centrale)
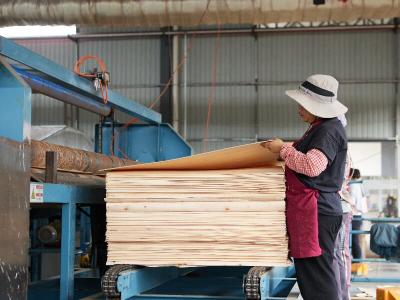
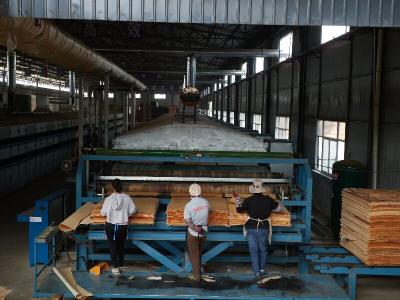
Tant les placages (avant et après assemblage) que les blocs de bois nécessitent un séchage précis, ce qui constitue l’application principale des séchoirs à placages. Les placages fraîchement teints et rincés présentent une teneur en humidité élevée et inégalement répartie ; passer directement au collage et au pressage entraînerait probablement des défauts tels que déformation, gauchissement, délamination, moisissure et couleur non uniforme. Par conséquent, des séchoirs à placages professionnels doivent être utilisés pour sécher systématiquement les placages humides, en contrôlant précisément les niveaux d’humidité et en stabilisant la structure des fibres du bois.
5. Trancheage et finition de précision
Une fois séchés et ajustés à la teneur en humidité requise, les blocs de bois d’ingénierie subissent un tranchage ultra-fin à l’aide d’équipements de haute précision afin de produire des placages finis d’une épaisseur allant de 0,15 mm à 0,6 mm. Après le tranchage, les produits présentant des motifs de grain irréguliers ou des dommages de surface sont écartés manuellement. Les placages conformes sont poncés, dépoussiérés et délignés afin de garantir une surface lisse et plane ainsi qu’un aspect de grain clair et tridimensionnel.
6. Inspection et emballage des produits finis
Enfin, les placages sont soumis à des essais complets portant sur la teneur en humidité, la planéité, l’uniformité de la couleur, l’intégrité du grain et la ténacité. Les produits conformes sont triés, emballés et stockés dans des conditions scellées afin de prévenir toute déformation induite par l’humidité, ce qui achève l’ensemble du processus de production.
III. Types d’équipements, principes de fonctionnement et valeur de procédé des séchoirs à placages de bois
Dans les lignes de production de placages techniques en bois reconstitué, le séchoir à placage est un équipement spécialisé essentiel pour garantir la stabilité du produit et minimiser le taux de défauts. Contrairement aux équipements de séchage standard, il est spécialement conçu pour répondre aux caractéristiques des placages minces — légers, sujets à la déformation et sensibles aux dommages thermiques. Capable de fonctionner à basse température et à vitesse constante avec un contrôle précis de l’humidité et un séchage uniforme, il est indispensable à la production à grande échelle des placages techniques modernes en bois reconstitué.
1. Classification des équipements courants
En fonction des procédés de production et des exigences de capacité, les séchoirs à placage se répartissent en trois grandes catégories adaptées à différents scénarios de production : Premièrement, les séchoirs continus à rouleaux, qui utilisent une structure de convoyeur à rouleaux multicouche pour permettre une alimentation et un séchage en continu ; ils sont idéaux pour la production à grande échelle en chaîne d’assemblage et pour les placages techniques d’épaisseur standard. Deuxièmement, les séchoirs à bande, qui offrent une distribution uniforme du flux d’air et des fluctuations de séchage minimales ; conçus spécifiquement pour les placages ultra-fins, ils empêchent efficacement la déformation ou la rupture des feuilles minces. Troisièmement, les équipements de séchage verticaux, qui ont une empreinte compacte adaptée aux lignes de production petites et moyennes et répondent aux besoins de séchage des placages de cœur comme des placages de face.
En termes de méthodes de chauffage, l’équipement fonctionne selon trois modes — circulation d’air chaud, chauffage à la vapeur et chauffage à l’huile thermique — et prend en charge diverses sources de chaleur telles que le gaz naturel, la biomasse et l’électricité. Notamment, les séchoirs chauffés à la biomasse utilisent les déchets de bois comme combustible ; cette approche économe en énergie et respectueuse de l’environnement réduit considérablement les coûts de production et s’inscrit dans la tendance de l’industrie du bois vers un développement vert.
2. Principes de fonctionnement essentiels
Les séchoirs à placage sont équipés de systèmes intelligents de contrôle de la température et de l’humidité ainsi que de modules scellés de circulation d’air chaud. Pendant le fonctionnement, le système de chauffage génère un air chaud à température constante. Des structures spécialisées de répartition du flux d’air garantissent que cet air chaud circule uniformément dans la chambre de séchage, enveloppant toute la surface du placage. L’équipement utilise une technologie de contrôle de température multizone, permettant un réglage précis des températures de séchage (allant de 120 °C à 200 °C) et des vitesses de circulation d’air en fonction de l’épaisseur du placage, de sa teneur en humidité et de l’essence de bois. L’humidité est éliminée progressivement de l’intérieur du bois, ce qui évite des problèmes tels que la fissuration, le brûlage superficiel ou la décoloration souvent causés par un séchage rapide à haute température.
De plus, un système de contrôle intelligent surveille en temps réel la température interne, l’humidité et la teneur en humidité du placage, en ajustant automatiquement les paramètres de séchage. Cela limite strictement l’écart global de teneur en humidité à ±1,5 %, garantissant une répartition uniforme de l’humidité au sein de chaque feuille et une cohérence sur l’ensemble du lot. Cela élimine efficacement les inconvénients des méthodes traditionnelles de séchage à l’air, tels que des niveaux d’humidité inégaux et la sensibilité aux conditions météorologiques.
3. Valeur essentielle du processus de production
Tout d’abord, il stabilise les dimensions du produit et élimine les défauts de déformation. Les placages de bois d’ingénierie sont minces et sujets à la déformation ; le séchage naturel entraîne souvent des problèmes tels que des bords recourbés et des surfaces irrégulières. Le séchoir à placage utilise un flux d’air chaud uniforme pour favoriser la contraction lente et régulière des fibres de bois, fixant efficacement la structure du placage. Cela améliore considérablement la planéité et la stabilité dimensionnelle, réduisant fondamentalement les taux de défauts associés au gauchissement, à la déformation et au fissurage.
Deuxièmement, il garantit la qualité du collage et améliore la durabilité du produit fini. Un séchage précis stabilise la teneur en humidité du placage dans les plages conformes aux normes de l’industrie, ce qui le rend parfaitement adapté aux processus ultérieurs de collage et de pressage à chaud. Les placages ayant une teneur en humidité optimale permettent une force adhésive supérieure et un collage serré, empêchant efficacement des problèmes tels que le décollement, la séparation ou le cloquage dans le mobilier ou les panneaux finaux, prolongeant ainsi considérablement la durée de vie du produit.
Troisièmement, il fixe le grain et la couleur, ce qui améliore la qualité décorative. La couleur du placage de bois d’ingénierie teint est initialement instable, et les méthodes de séchage traditionnelles entraînent souvent une migration de la couleur ou une teinte inégale. Le mode de séchage à température constante et à basse vitesse du séchoir fixe efficacement les pigments du bois et prévient les irrégularités de couleur, ce qui donne des motifs de grain clairs et tridimensionnels ainsi que des couleurs uniformes et éclatantes qui rehaussent l’attrait décoratif du produit fini. Quatrièmement, l’amélioration de l’efficacité de production permet d’atteindre une production de masse standardisée. Contrairement au séchage naturel à l’air — qui prend du temps, est inefficace et dépend des conditions météorologiques —, le séchage mécanisé permet un fonctionnement continu 24 heures sur 24. Cela raccourcit considérablement les cycles de production tout en garantissant des normes de séchage uniformes et une qualité constante d’un lot à l’autre, facilitant ainsi la transition de l’industrie vers une fabrication standardisée, à grande échelle et intelligente.
IV. Conclusion : Les mises à niveau des procédés favorisent le développement industriel de haute qualité
La qualité supérieure du placage de bois d’ingénierie découle d’un processus de production de bout en bout standardisé et raffiné ; la technologie de séchage constitue une étape de procédé essentielle et un lien critique entre la modification du bois et la formation du produit final. Les méthodes de production traditionnelles et rudimentaires ne peuvent plus répondre aux exigences de qualité des matériaux décoratifs haut de gamme modernes. Toutefois, l’adoption généralisée de séchoirs à placage intelligents a efficacement résolu des problèmes persistants du secteur, tels que l’humidité inégale, la déformation et la fissuration, une variation excessive des couleurs et une faible efficacité.
Alors que l’industrie de l’ameublement et des matériaux de construction évolue vers des activités haut de gamme, écologiques et intelligentes, le placage de bois d’ingénierie tire parti de ses avantages intrinsèques pour élargir ses applications sur le marché. En optimisant continuellement les procédés de production, en modernisant les équipements de séchage intelligents et en contrôlant strictement chaque étape de la fabrication, la stabilité, l’esthétique et la praticité du placage de bois d’ingénierie peuvent être encore améliorées. Cela permet à ce matériau innovant et écologique de remplacer de plus en plus les placages naturels rares, favorisant ainsi l’utilisation efficace des ressources en bois et le développement de haute qualité de l’industrie de l’ameublement.