English
 Español
 Русский
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Choisir la classe de pression appropriée dans l’industrie de production de placages de bois
Choisir la classe de pression : un choix stratégique fondamental pour bâtir une compétitivité essentielle dans l’industrie des panneaux
À mesure que la concurrence s’intensifie sur le marché des panneaux à base de bois, le secteur du contreplaqué a largement dépassé le stade où le succès était défini uniquement par la capacité de production ou le nombre de machines. Alors que de nombreuses usines concentrent leurs mises à niveau techniques sur l’automatisation ou la réduction de la consommation d’énergie lors du séchage des placages, elles négligent souvent un facteur crucial : le choix de la classe de pression de la presse. Il ne s’agit pas simplement d’une spécification technique ; c’est une décision stratégique qui influence directement la constance de la qualité des produits, les coûts de production et le pouvoir de négociation sur le marché. Choisir le bon système de pression garantit que les capacités de l’équipement sont alignées sur le positionnement du produit—ce qui améliore fondamentalement la qualité du collage et la précision dimensionnelle, libère tout le potentiel de profit de la ligne de production et permet la fabrication stable et à grande échelle de produits de haute qualité.
Selon la pression appliquée par unité de surface, les presses à chaud sont classées en presses à basse pressionSystèmes à basse pression, à moyenne pression et à haute pression — chacun avec des applications de procédé distinctes et des périmètres de produits clairement définis. Les systèmes à basse pression (≤ 1,5 MPa) offrent une force de pressage limitée ; ils sont principalement utilisés pour le prépressage et la mise en forme des placages et ne conviennent qu'aux produits bas de gamme comme les panneaux de qualité emballage, plutôt qu'au formage final du contreplaqué fini. La plage de moyenne pression (1,5–5 MPa) — plus précisément 1,8–2,5 MPa — est le « point idéal » pour le contreplaqué de qualité mobilier et de qualité construction, représentant la norme industrielle pour la production à grande échelle. Les systèmes à haute pression (≥ 5–7 MPa) sont des équipements spécialisés conçus pour des produits haut de gamme tels que le bois de placage lamellé (LVL) et les stratifiés techniques à haute densité ; ils ne conviennent pas à la fabrication de contreplaqué conventionnel.
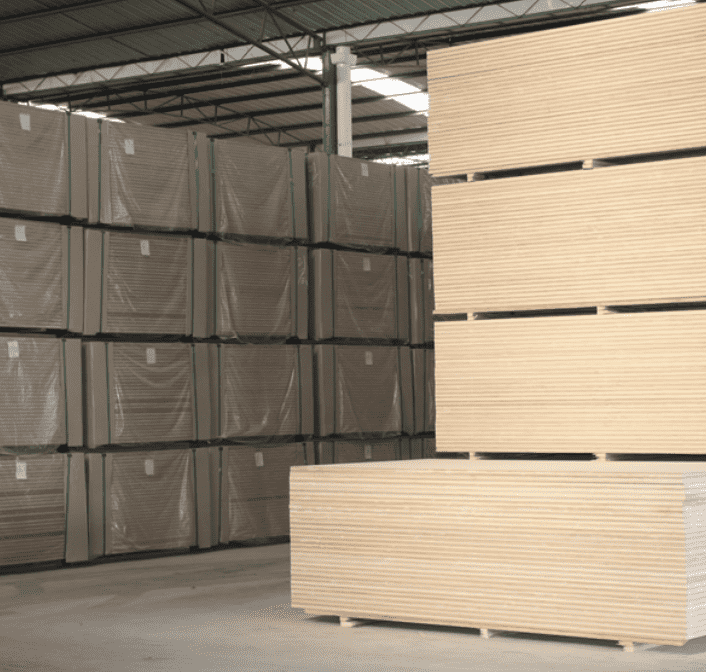
Les paramètres de pression déterminent directement la qualité du collage de l’assemblage des panneaux et l’intégrité structurelle de l’âme en bois. Une pression insuffisante empêche un contact étroit entre les couches de placage, ce qui entraîne des lignes de colle discontinues et une adhérence inter-couches inférieure aux normes. Cela provoque souvent des défauts tels que le cloquage ou le décollement, rendant les panneaux incapables de satisfaire aux normes de qualité pour les applications structurelles ou d’ameublement. En revanche, la plage de pression moyenne de 1,8 à 2,5 MPa fournit la force optimale pour assurer une répartition et une pénétration uniformes de l’adhésif, tout en permettant aux fibres de bois de s’imbriquer efficacement. Cette approche évite les défauts — tels qu’un collage faible ou des vides d’adhésif — associés à une basse pression, tout en empêchant également une pression excessive qui provoquerait un débordement d’adhésif et des lacunes ultérieures dans les lignes de colle. Elle offre une excellente adaptabilité à différentes essences de bois : les feuillus à haute densité comme le bouleau ou le hêtre nécessitent environ 2,5 MPa pour surmonter la résistance inhérente du matériau, tandis que les bois plus tendres comme le peuplier peuvent être collés efficacement à 1,0–1,8 MPa — une plage qui empêche également les cellules du bois d’être écrasées ou endommagées.
La pression de pressage détermine également la stabilité dimensionnelle des panneaux. Le formage à basse pression entraîne souvent une forte contrainte élastique interne, ce qui conduit à des tolérances d’épaisseur de ±0,3–0,5 mm. Cette mauvaise régularité dimensionnelle crée des difficultés importantes pour les processus en aval tels que le ponçage et le placage des chants, ce qui réduit en fin de compte le rendement des produits finis de haute qualité. En revanche, un processus à moyenne pression permet un contrôle précis du degré de compression, contrecarrant efficacement la tendance naturelle du bois à reprendre sa forme. Cela maintient les tolérances d’épaisseur dans une plage étroite de ±0,1–0,2 mm, assure une surface plane et minimise les variations d’un lot à l’autre, ce qui le rend idéal pour les lignes de production automatisées et garantit un fonctionnement fluide et continu des équipements en aval tels que les ponceuses et les empileuses. Bien que les processus à haute pression puissent produire des panneaux spécialisés à haute résistance et haute densité, les appliquer à du contreplaqué standard détruirait la structure cellulaire du bois, augmenterait sa fragilité et pourrait même provoquer une carbonisation de la surface, rendant le matériau inutilisable.
Les différents régimes de pression entraînent également des variations significatives de la productivité, de la consommation d’énergie et des coûts d’exploitation et de maintenance. Les procédés à basse pression nécessitent généralement une presse à froid pour le pré-durcissement ; si cela réduit la charge sur la presse à chaud, cela allonge le cycle de production global et limite l’efficacité pour la fabrication à grande échelle. Les presses à chaud à moyenne pression optimisées, dotées d’une fermeture rapide et d’un profilage de pression multi-étapes, peuvent atteindre des taux de durcissement de 20 à 40 secondes par millimètre d’épaisseur de panneau. Cela garantit un rythme de production stable, ce qui les rend bien adaptées aux commandes standardisées à grand volume. Les presses à haute pression, en revanche, nécessitent des systèmes hydrauliques de forte puissance et des bâtis renforcés, ce qui entraîne des dépenses d’investissement et des coûts de maintenance substantiels. De plus, elles impliquent une consommation d’énergie élevée par unité de produit fini, ce qui les rend économiquement inefficaces pour la production de contreplaqué standard. La logique fondamentale du choix d’une presse doit être alignée sur le segment de produits spécifique de l’entreprise. Pour les fabricants de coffrages de construction ou de panneaux pour menuiserie et mobilier, une presse à moyenne pression (1,8–2,5 MPa) est le choix standard, garantissant l’intégrité structurelle des panneaux. Les équipements à basse pression conviennent généralement au pré-pressage auxiliaire ou à la production de panneaux d’emballage de gamme basse, et sont inadéquats pour la fabrication de panneaux finis structurels. Les équipements à haute pression, quant à eux, servent un marché de niche — des produits spécialisés à forte valeur ajoutée comme le LVL (laminated veneer lumber) — et sont idéaux pour les entreprises poursuivant une stratégie haut de gamme et différenciée.
La performance d’une presse dépend de la synergie de ses équipements auxiliaires. Une presse à froid de haute précision positionnée en amont peut préformer les placages, minimisant ainsi les désalignements lors du pressage à chaud et assurant une répartition plus uniforme de la pression sur l’ensemble du panneau assemblé. L’intégration de la presse à des systèmes automatisés de chargement et de déchargement crée une ligne de production fluide, éliminant les goulets d’étranglement, maximisant la production et améliorant le retour sur investissement en équipement.
En bref, le choix de la classe de pression d’une presse est une décision fondamentale qui façonne la compétitivité commerciale d’un fabricant de panneaux. Les systèmes basse pression répondent aux processus auxiliaires et aux produits d’entrée de gamme, tandis que les systèmes haute pression se concentrent sur des panneaux spécialisés et de niche. Un système moyenne pression (1,8–2,5 MPa) offre l’équilibre optimal entre qualité, efficacité et coût, ce qui en fait la solution privilégiée pour la production courante de contreplaqué. Les fabricants devraient effectuer des choix personnalisés en fonction de leurs marchés cibles, des essences de matières premières et de leurs objectifs de capacité de production. En adoptant une configuration de traitement sous pression scientifiquement rationnelle, les entreprises peuvent renforcer durablement leurs avantages en matière de qualité et de coût, et ainsi bâtir une position concurrentielle défendable sur un marché âprement disputé.